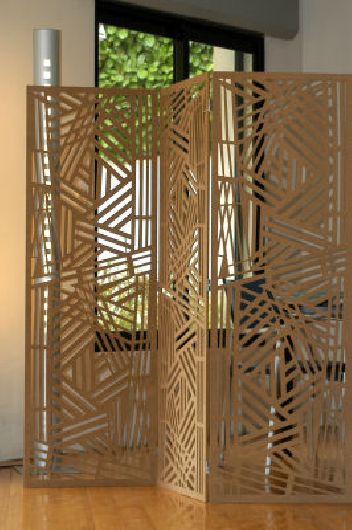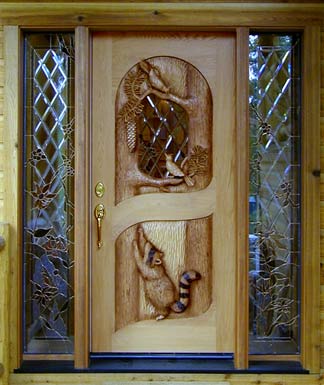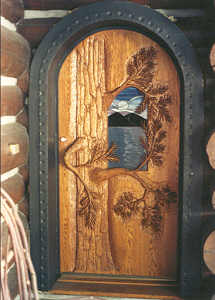
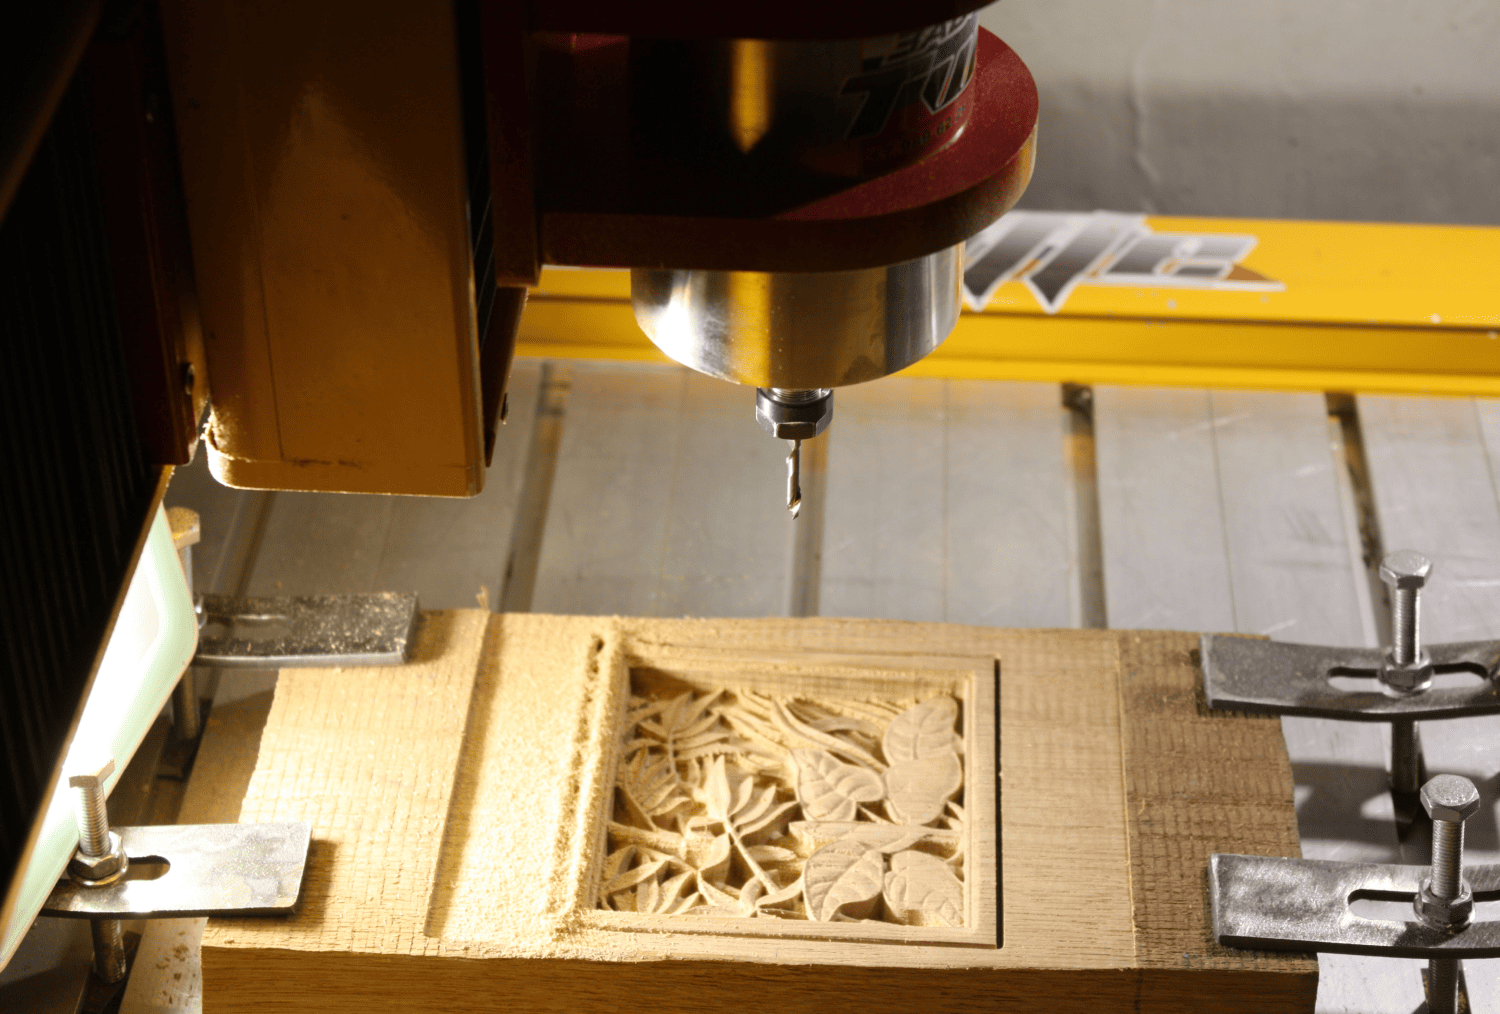
Деревообработка на ЧПУ позволяет повторяемо изготавливать рельефы, иконы, элементы мебели и декоративные панели. Качество результата зависит не только от программы, но и от правильного выбора концевой, стружколомной, сферической или V-образной фрезы.
В этой статье собраны реальные примеры обработки дерева: небольшие иконы, крупная декоративная панель и тумбочка. Для каждого изделия указаны модели фрез TOPINCITY, их назначение и ориентиры для первичной настройки режимов резания. Это практический пример применения фрез для ЧПУ по дереву и декоративной резьбы по дереву.
Какие изделия можно изготавливать на ЧПУ
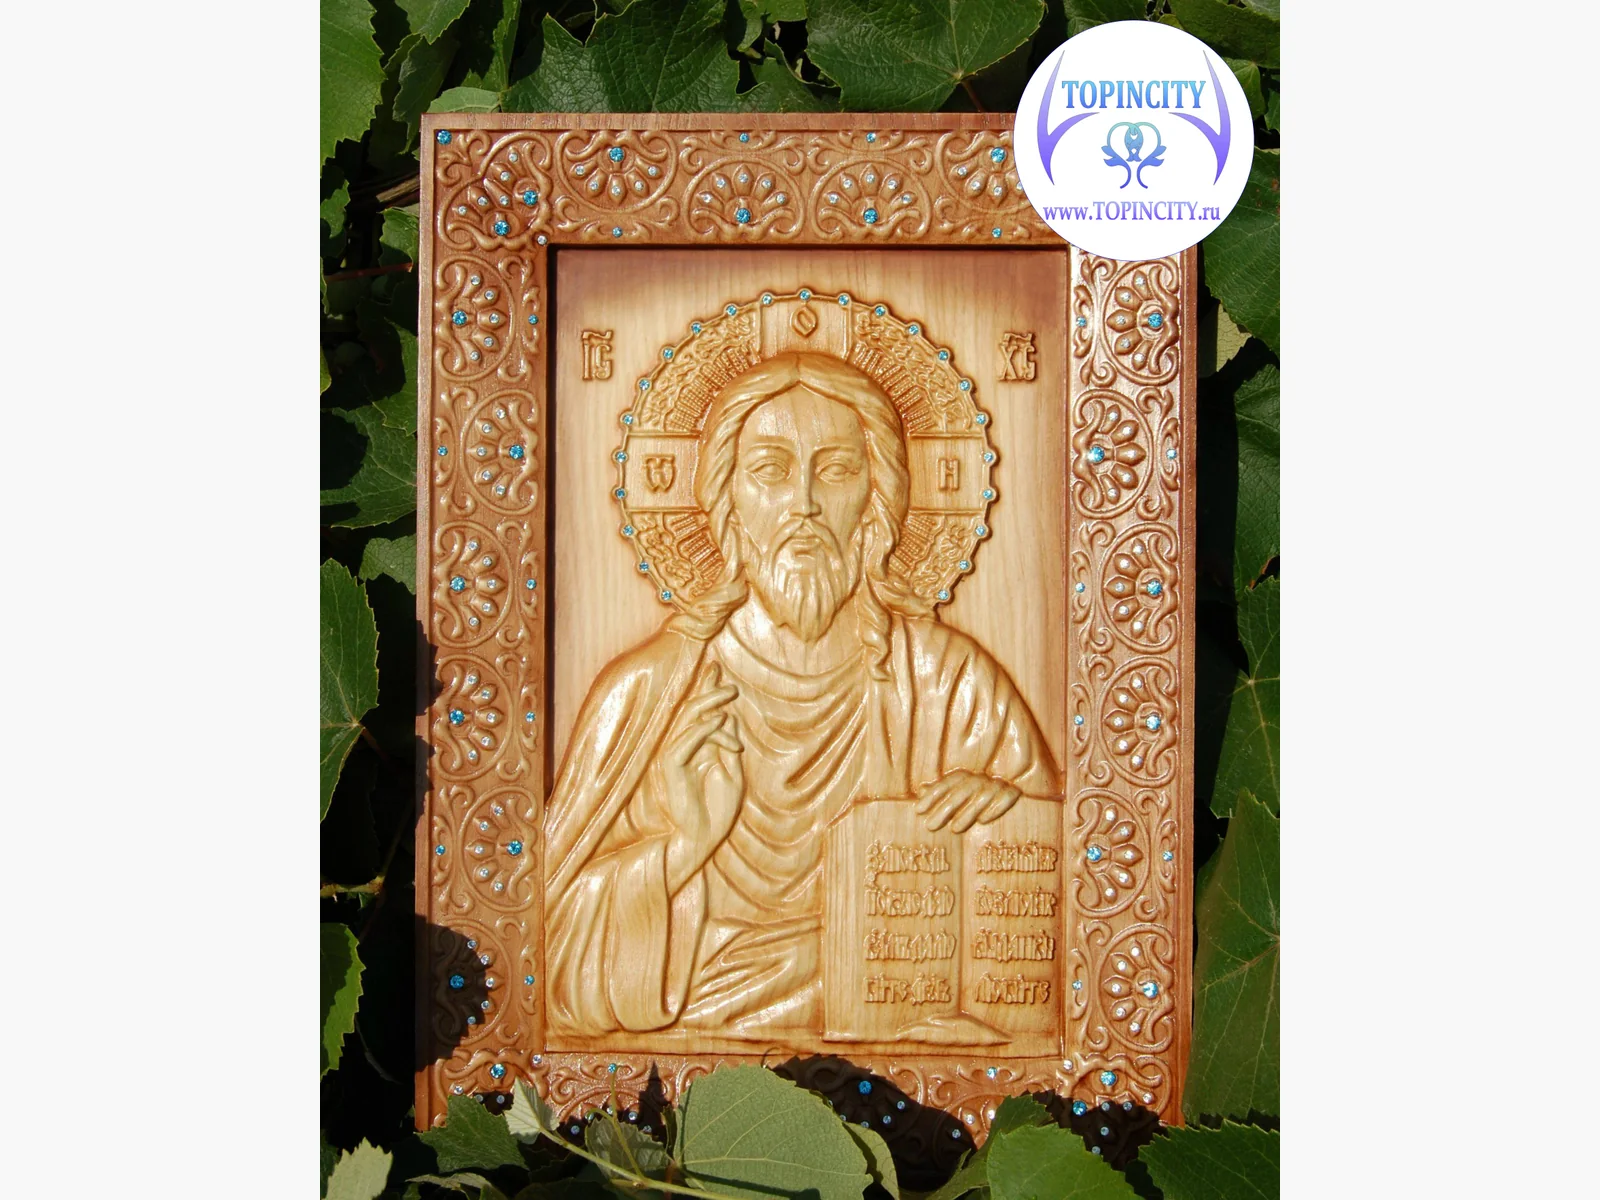
Для примеров использовалась древесина граба из Крымских гор. Это светлая и плотная порода с мелкой текстурой; на увеличенном изображении хорошо заметны поры, напоминающие дубовые. Исходный рисунок был получен со сканированной фотографии, затем загружен в программу ЧПУ и преобразован в рельеф.
В программе изменялись масштаб рисунка и глубина 3D-фрезеровки. Для крупной детали глубина рельефа доходила до 18 мм. Такой подход позволяет перейти от единичной ручной резьбы к повторяемому изготовлению декоративных элементов для дверей, картин, мебели и архитектурных панелей.
Для одной из работ исходным материалом стала обычная фотография резного орнамента, отсканированная с бумажного снимка. В программе к изображению добавили подписи, подготовили его к обработке и использовали тот же узор как основу для следующего изделия.
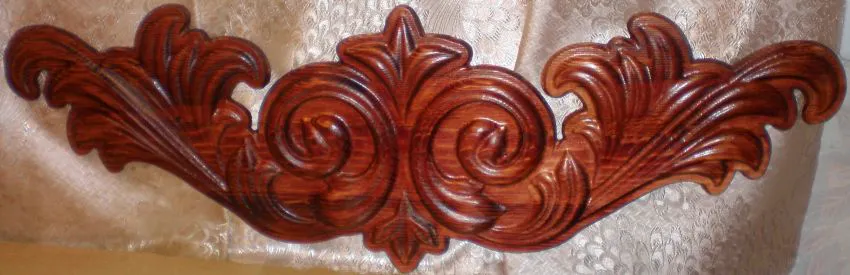
Верхний фрагмент орнамента увеличили в программе, а глубину 3D-фрезеровки установили до 18 мм. По оценке для такой детали, изготовление спинки двуспальной кровати на станке заняло бы около половины рабочего дня, тогда как ручная резьба могла бы потребовать примерно месяц. Это наглядно показывает, как ЧПУ сокращает сроки изготовления сложных декоративных элементов.
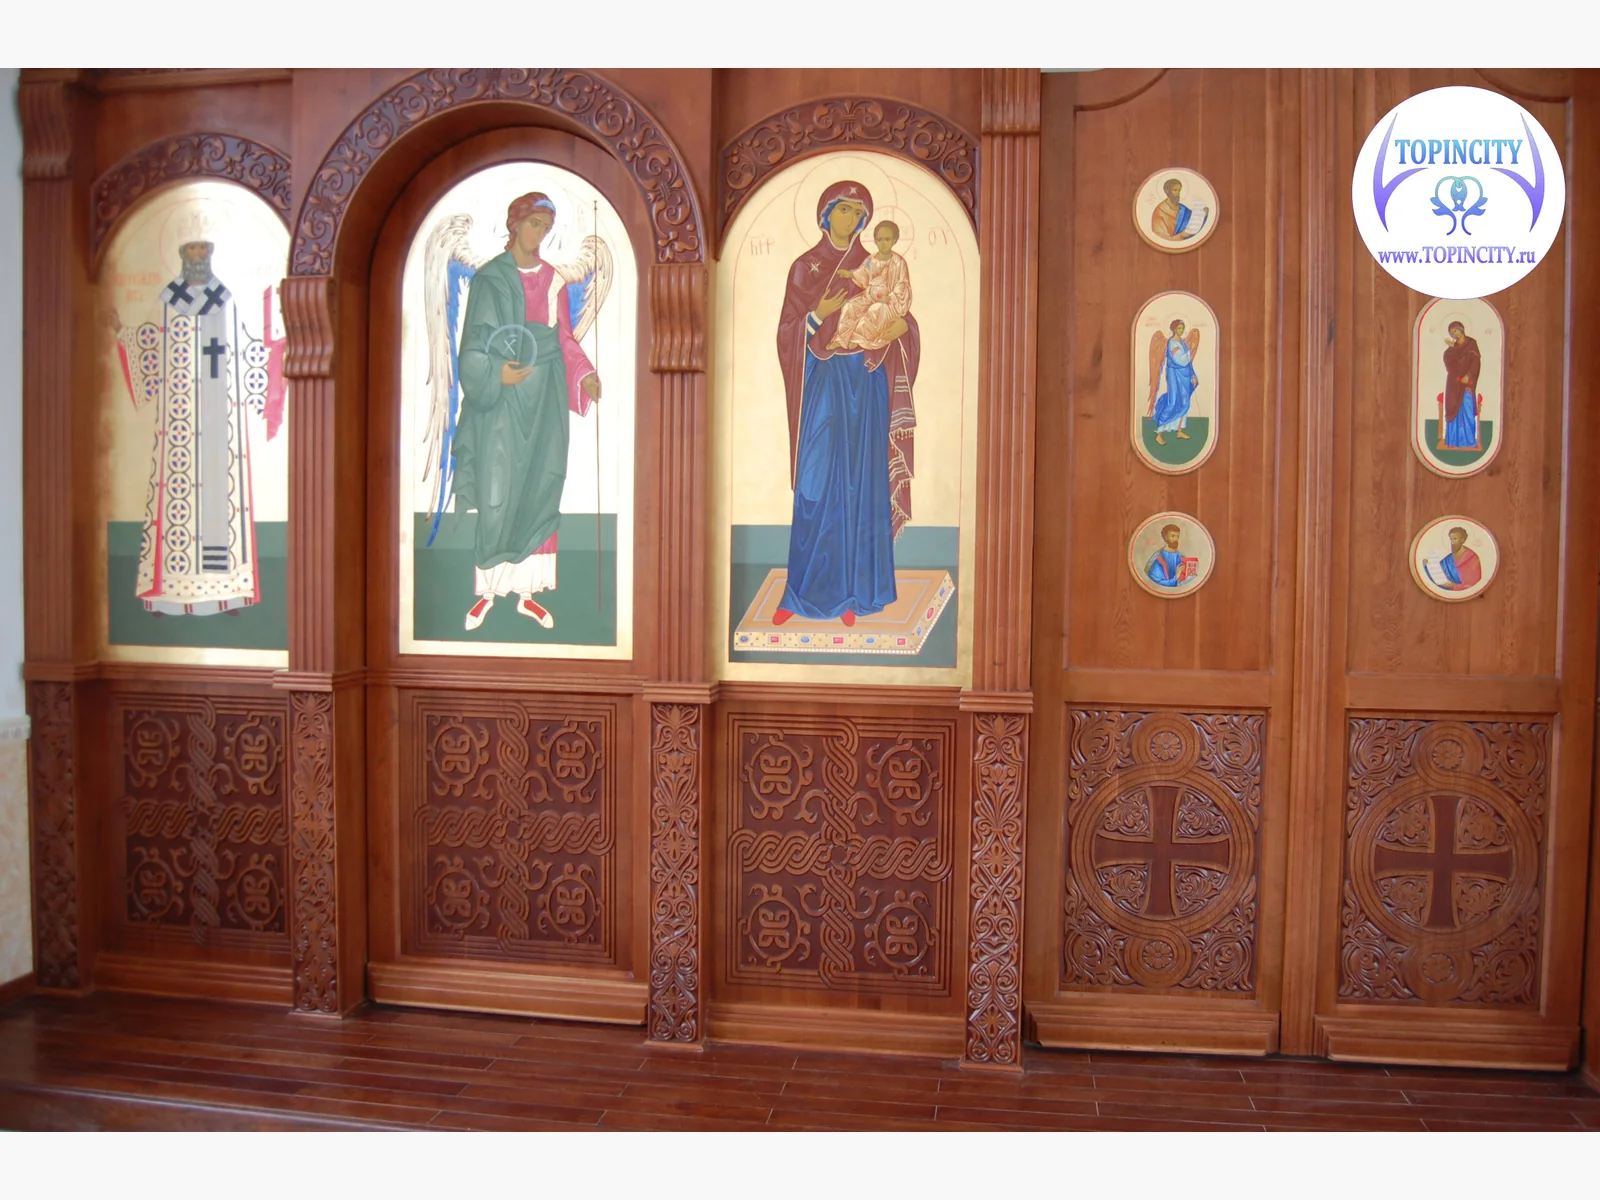
Применение ЧПУ-станков при производстве дверей, картин, мебельных деталей и других изделий из массива заметно облегчает труд. Особенно это важно для работ, которые имеют художественную или архитектурную ценность и должны точно повторять исходный рисунок.
Инструмент для деревообработки на ЧПУ
Черновая выборка — фрезы со стружколомом
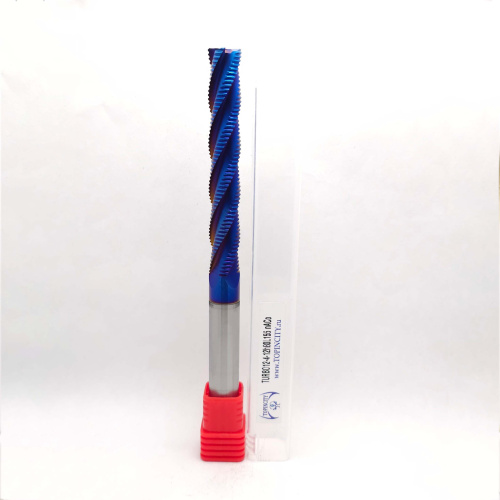
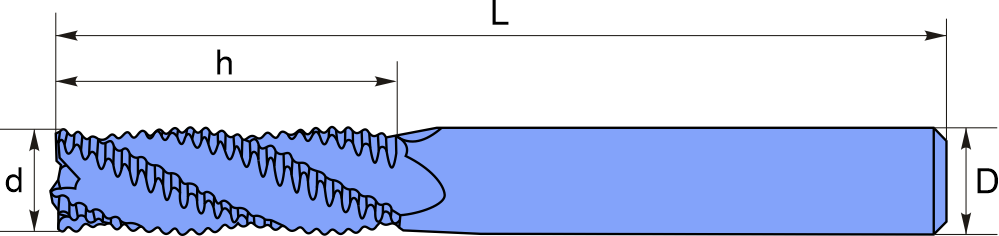
На черновом проходе снимается основной объём материала. Фрезы Turbo и TRB со стружколомом разбивают стружку, уменьшают нагрузку на шпиндель и помогают быстрее подготовить поверхность под чистовую 3D-обработку.
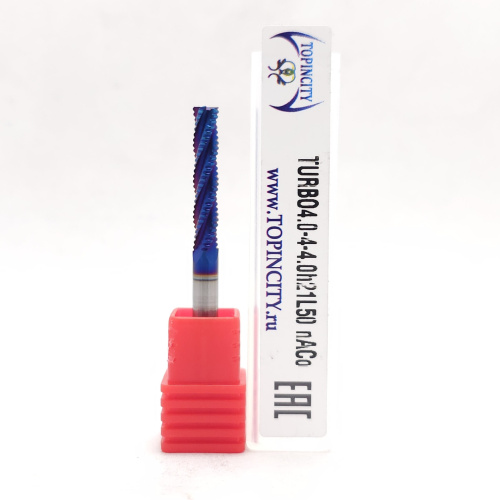
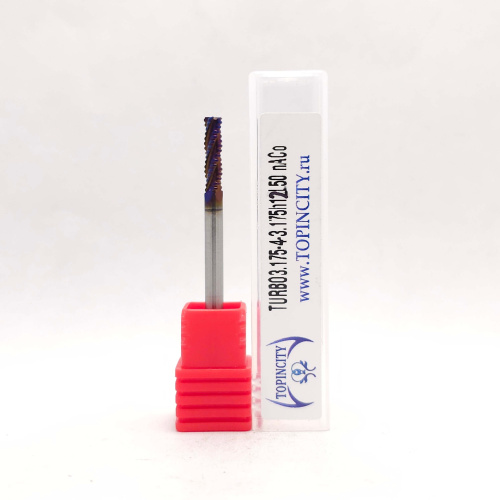
- TURBO3.175-4-3.175h12L50 nACo — компактная четырёхзубая фреза для небольших рельефов;
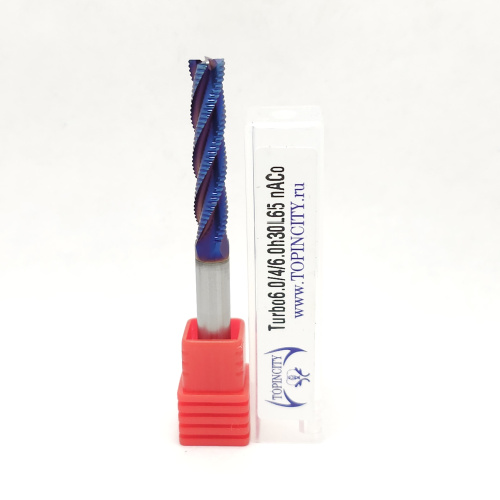
- Turbo6.0/4/6.0h21L50 nACo — черновая обработка средних деталей;
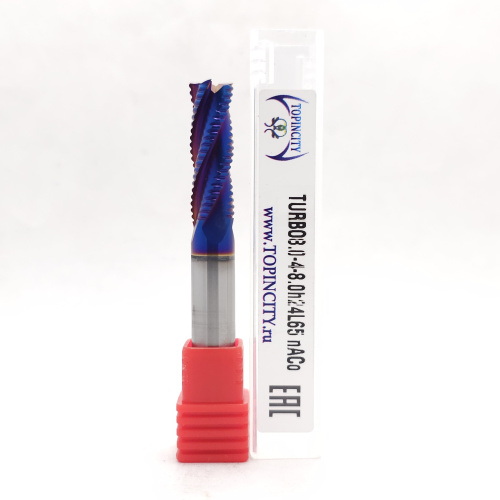
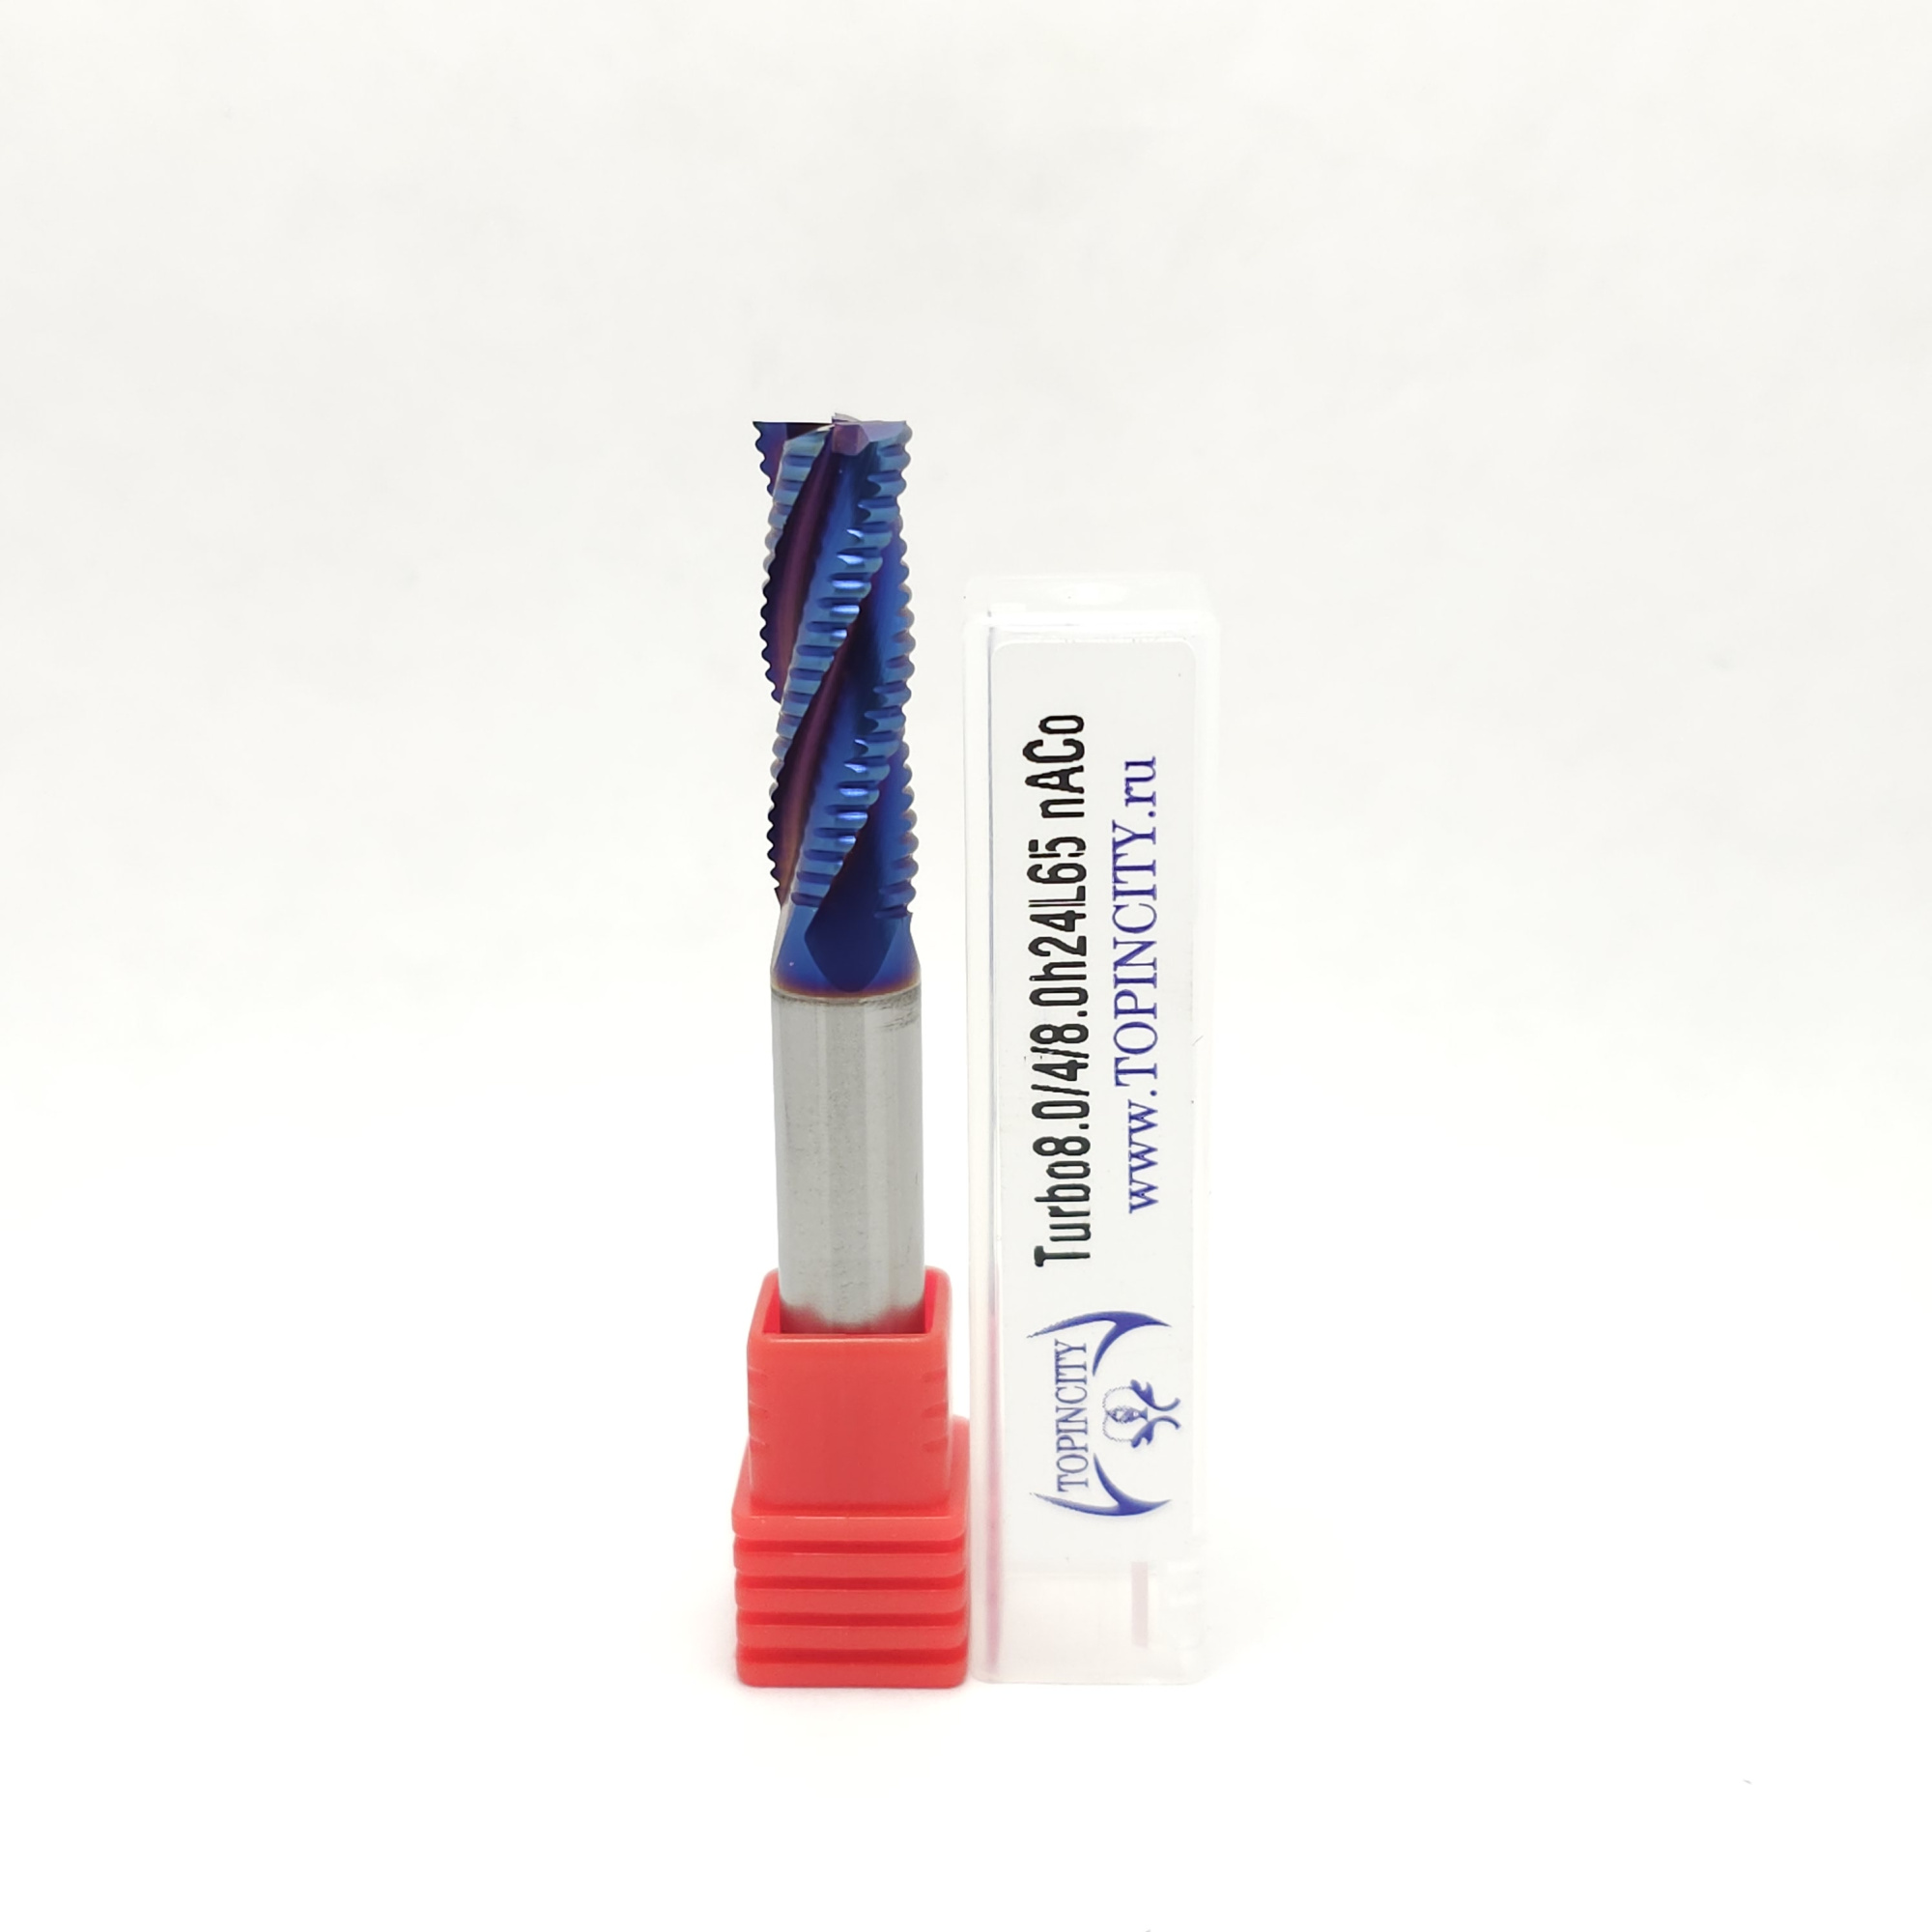
- TURBO8.0-4-8.0h24L65 nACo — производительная выборка крупных объёмов;
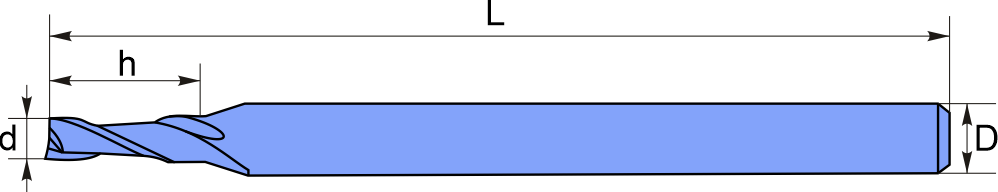
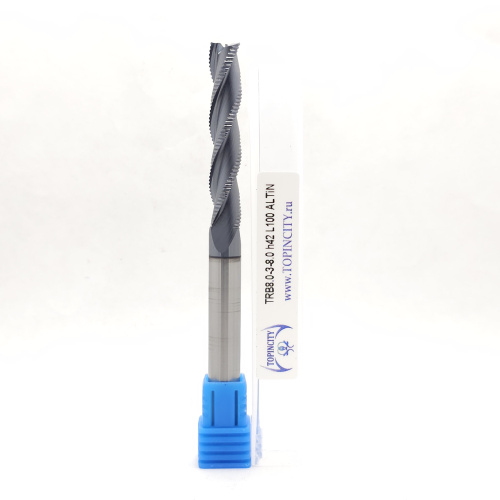
- TRB8.0-3-8.0h42L100 ALTiN — трёхзубая фреза с удлинённой рабочей частью для крупной тумбочки.
Чистовая 3D-обработка — конусные сферические фрезы
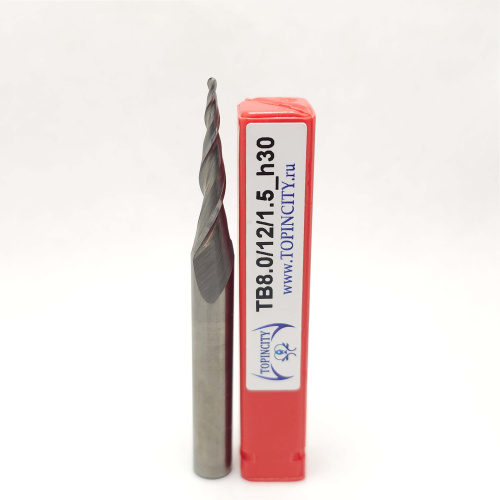
После черновой выборки сферическая часть фрезы формирует плавные переходы рельефа. Для икон и декоративных панелей применялись модели TB с разным диаметром и радиусом сферы:
Контуры, отверстия и гравировка
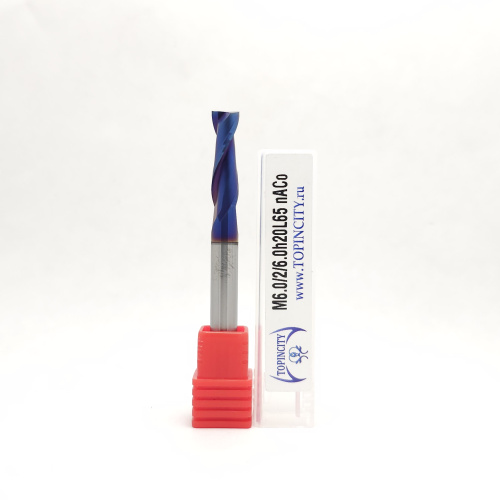
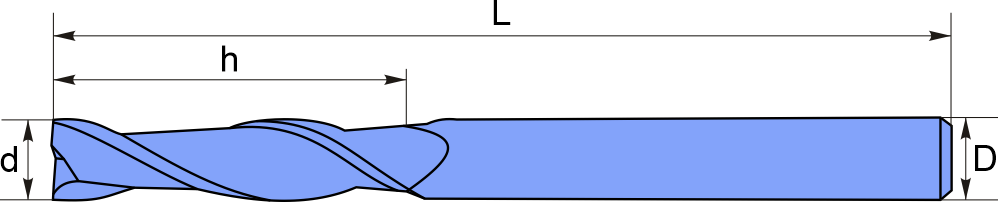
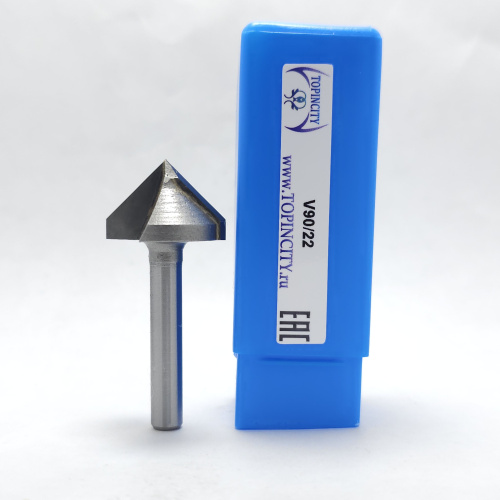
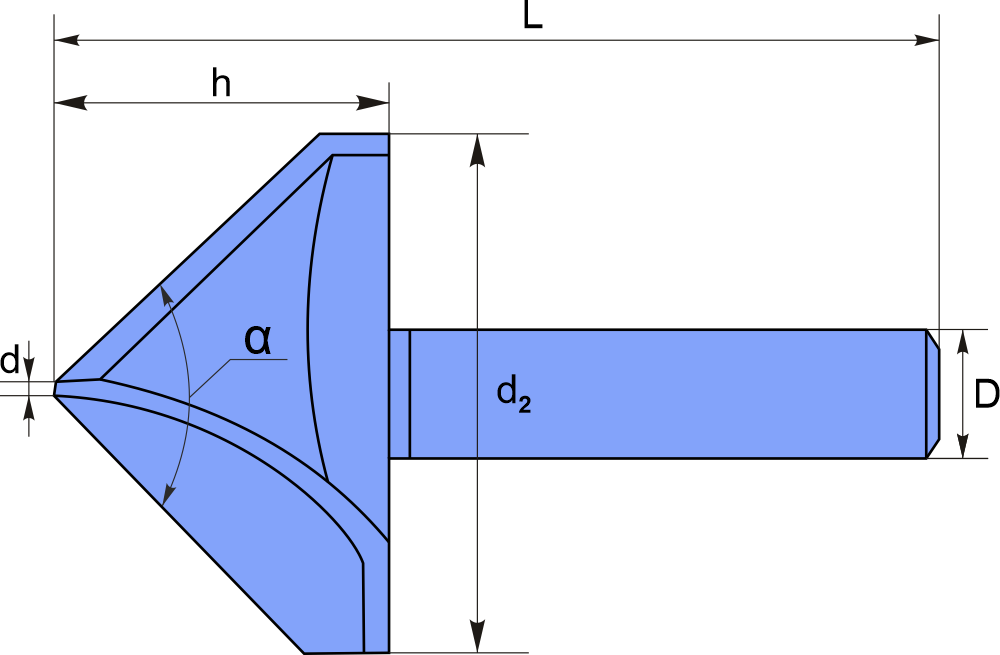
Торцевые M и MJ применялись для вырезки контура, небольших отверстий и локальной выборки. Для V-образных линий и декоративных фасок использовалась V90/22.
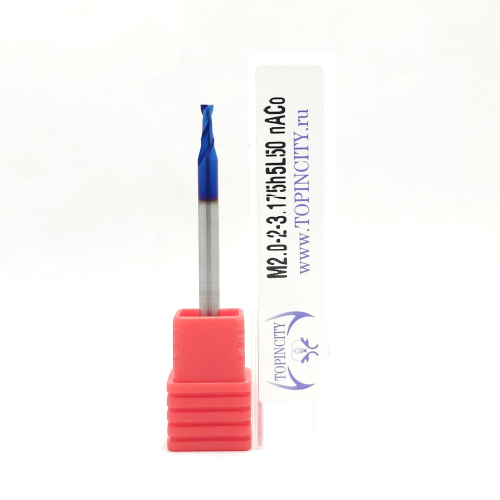
- M2.0-2-3.175h5L50 nACo и M6.0/2/6.0h20L65 nACo;
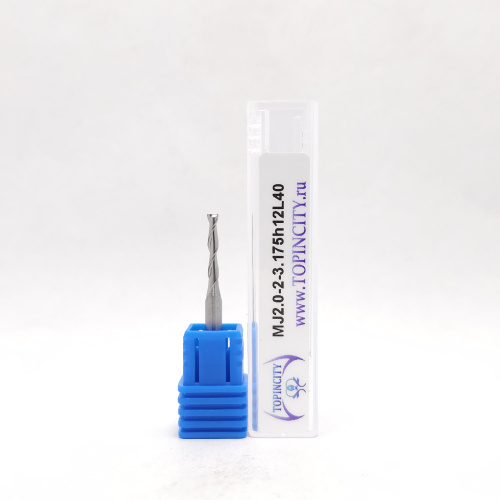
- MJ2.0-2-3.175h12L40 и MJ4.0/2/4.0h12;
- V90/22 для V-образной гравировки и фасок.
Ориентиры режимов резания по дереву
Ниже приведены стартовые значения, рассчитанные по таблице режимов TOPINCITY для твёрдых пород (граб, ясень, орех, клён) при стандартной длине заточки. Для более мягких пород горизонтальную подачу можно увеличить примерно в 1,3 раза, а для дуба, бука, берёзы и вишни — примерно в 1,13 раза после пробного прохода.
Для конусных сферических фрез режим выбирается по диаметру режущего кончика, умноженному на коэффициент 2, как указано в пояснениях к таблице режимов. Поэтому в расчёт берётся не диаметр хвостовика и не максимальный диаметр корпуса, а именно рабочий диаметр кончика фрезы.
В таблице ниже приведены именно стартовые значения. После предварительной черновой выборки и при устойчивой работе станка для сферической 3D-фрезы подачу можно повышать постепенно, вплоть до двукратного значения, контролируя звук резания, нагрев и качество поверхности.
| Артикул | Задача | Режущий диаметр | z | S, об/мин | Стартовая F, мм/мин | Комментарий |
|---|---|---|---|---|---|---|
| Черновая выборка | ||||||
| TURBO3.175-4-3.175h12L50 nACo | Снятие основного объёма | 3,175 мм | 4 | 21 000 | 4 537 | При жёстком станке; при вибрации снижать подачу |
| Turbo6.0/4/6.0h21L50 nACo | Крупная черновая выборка | 6 мм | 4 | 21 000 | 12 786 | Не использовать для тонкого чистового прохода |
| TRB8.0-3-8.0h42L100 ALTiN | Крупная черновая выборка | 8 мм | 3 | 21 000 | 12 577 | Проверить вылет и жёсткость из-за длины 42 мм |
| 3D-чистовая обработка рельефа | ||||||
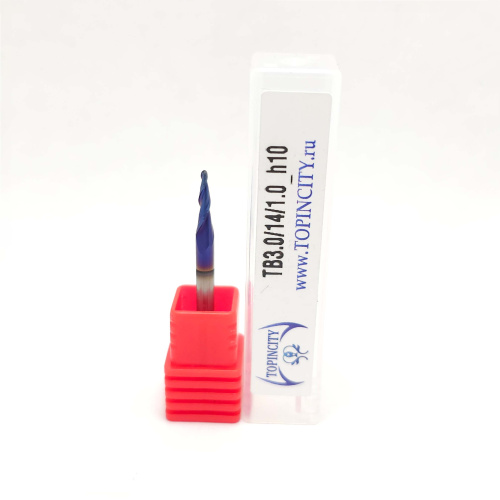
| TB3.0/14/1.0_h10 nACo | Мелкий 3D-рельеф | 1 мм | 2 | 21 000 | 1 450 | Шаг по поверхности до 0,15 мм |
| TB3.0/20/1.0_h6 nACo | Мелкий 3D-рельеф | 1 мм | 2 | 21 000 | 1 450 | Длинная рабочая часть требует осторожной подачи |
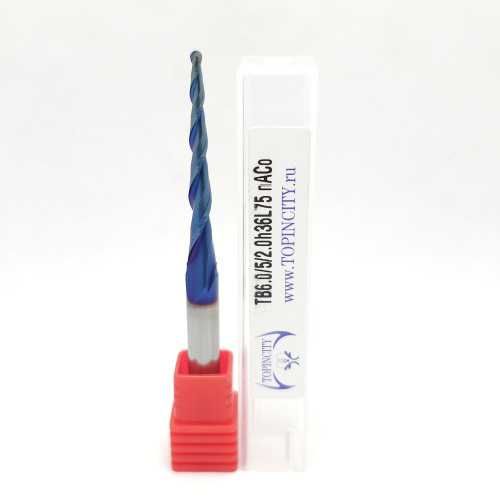
| TB6.0/5/2.0_h36 nACo | Средний 3D-рельеф | 2 мм | 2 | 21 000 | 3 450 | Начать с уменьшенной подачи и оценить след инструмента |
| TB8.0/12/1.5_h30 | Крупные плавные поверхности | 1,5 мм | 2 | 21 000 | 2 388 | Для крупных плавных поверхностей |
| Контуры, отверстия и вырезка | ||||||
| MJ2.0-2-3.175h12L40 | Малые контуры и отверстия | 2 мм | 2 | 21 000 | 1 450 | Для малых деталей и отверстий |
| MJ4.0/2/4.0h12 | Контуры компактных изделий | 4 мм | 2 | 21 000 | 3 450 | Для предварительной настройки на компактных изделиях |
| M6.0/2/6.0h20L65 nACo | Контур и локальная выборка | 6 мм | 2 | 21 000 | 7 192 | При черновой нагрузке применять послойную обработку |
Для прямых фрез по грабу и другим твёрдым породам критическая глубина прохода в слой ориентировочно составляет около 0,6 диаметра инструмента: до 1,9 мм для D3.175, до 3,6 мм для D6 и до 4,8 мм для D8. Для конусных сферических фрез глубину и подачу следует оценивать по диаметру режущего кончика и фактической площади контакта, а не по диаметру хвостовика или корпуса. Для длинной рабочей части, большого вылета или слабой фиксации заготовки глубину и подачу нужно уменьшить. При чистовой 3D-обработке важнее шаг по поверхности: для твёрдой древесины целесообразно начинать с шага не более 0,15 мм.
Параметры, использованные в нашей работе, относятся к конкретным условиям фрезеровки и не являются универсальными режимами для любого станка. Обороты, подачу, глубину и ширину резания необходимо подбирать с учетом мощности и жесткости оборудования, вылета инструмента, состояния шпинделя и цанги, закрепления заготовки и характеристик обрабатываемого материала.
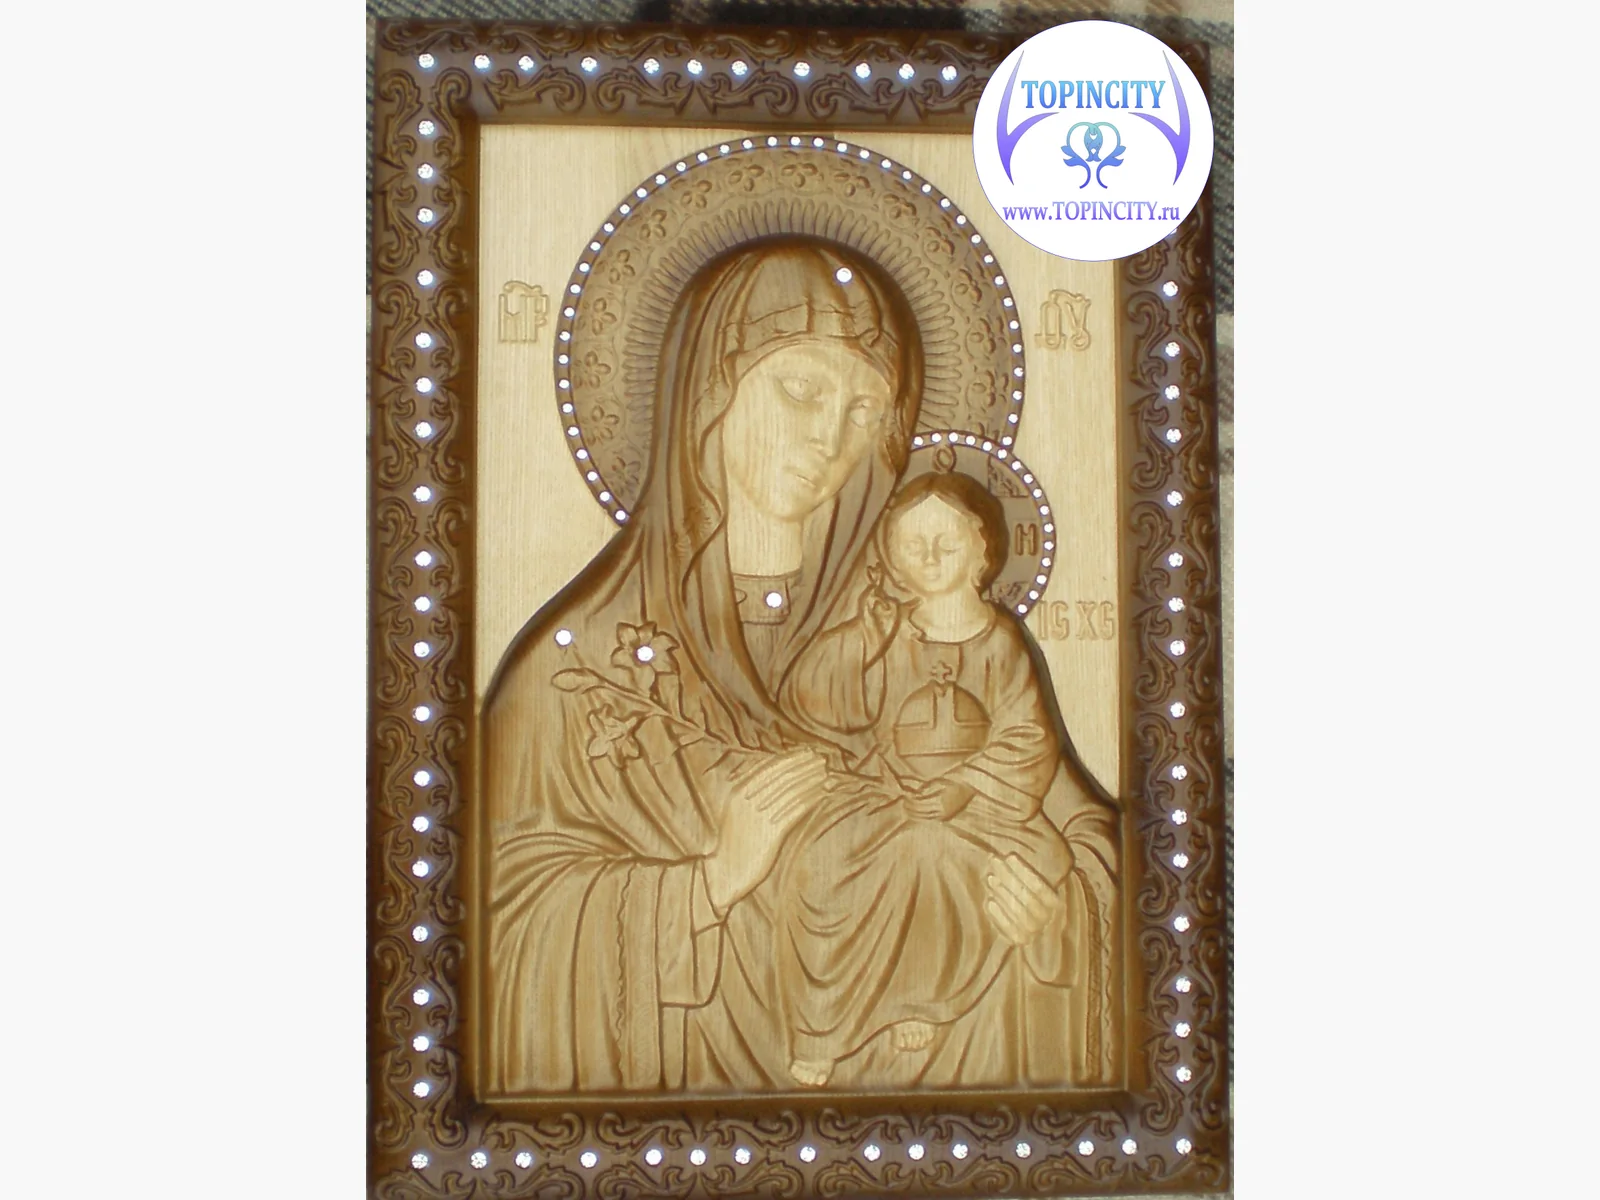
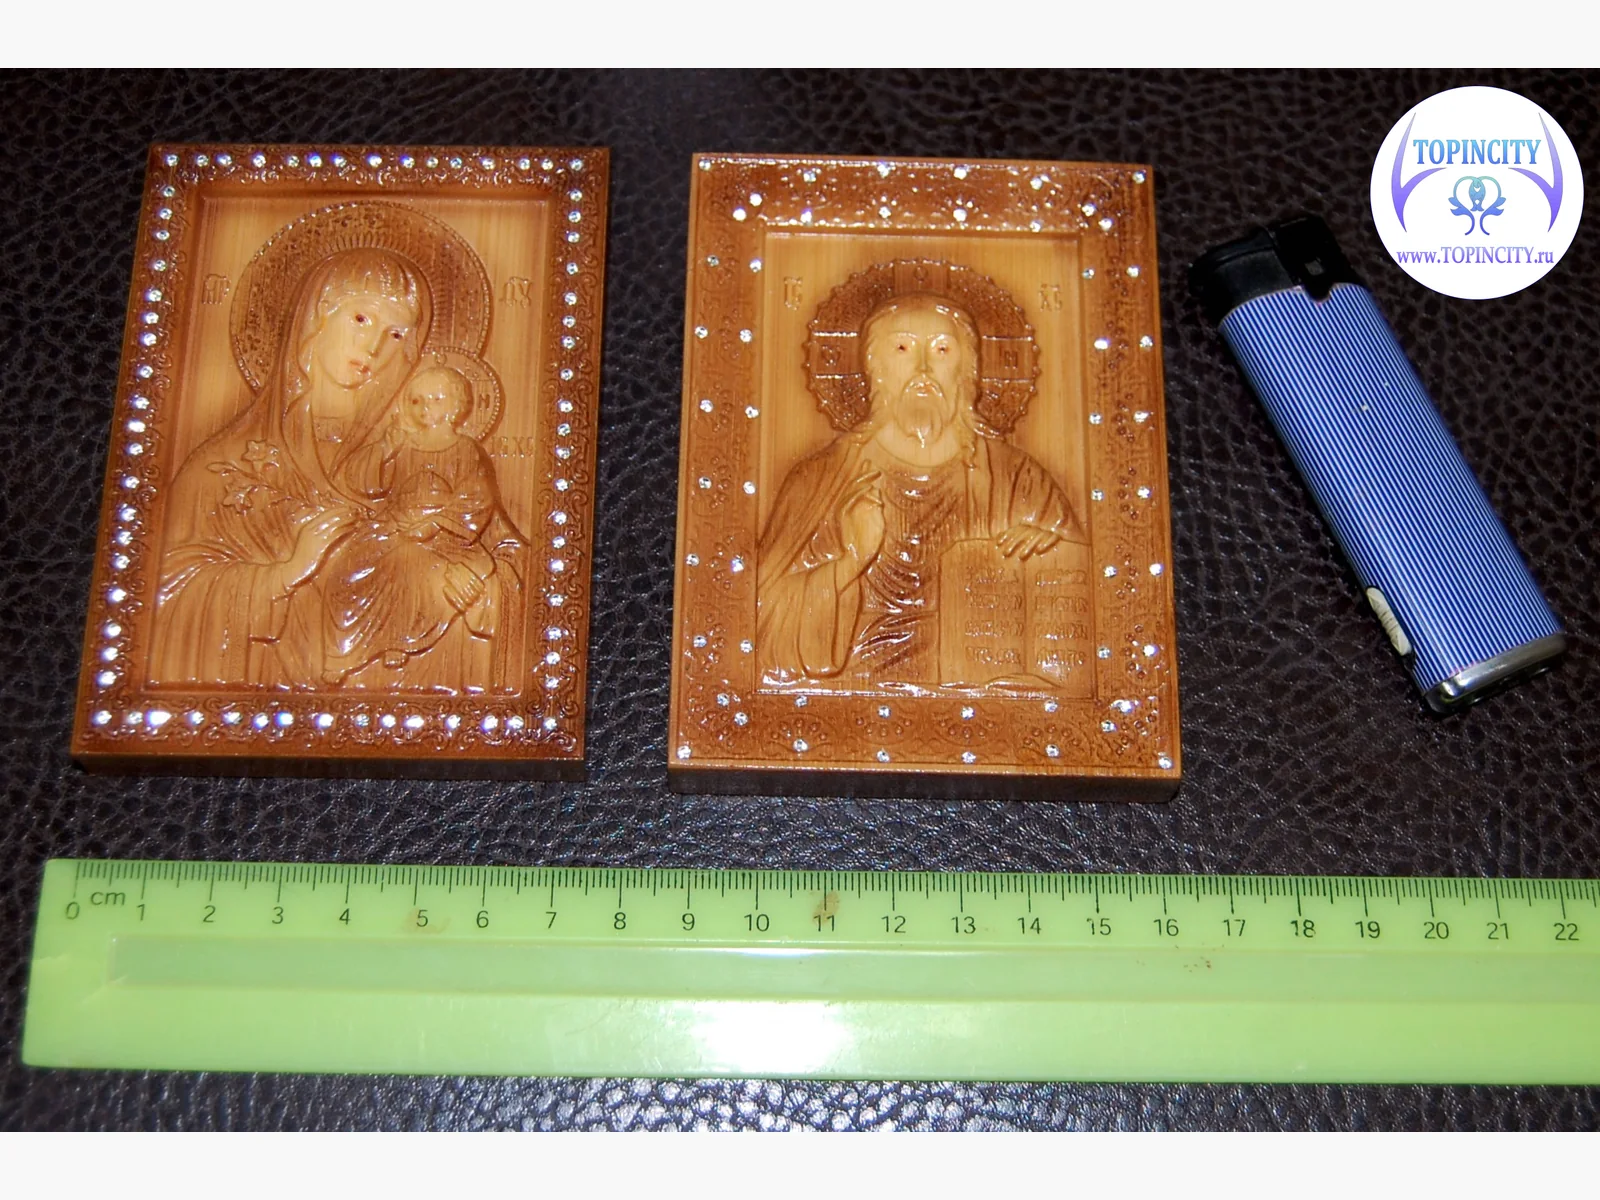
Икона 1: черновая, чистовая обработка и вырезка
Для первого небольшого образца черновой объём снимался Turbo6.0/4/6.0h21L50 nACo, затем рельеф доводился сферической TB8.0/12/1.5_h30. Контур и технологические отверстия выполнялись M6.0/2/6.0h20L65 nACo.
Инструмент для первого образца — черновая Turbo6.0/4/6.0h21L50 nACo, чистовая TB8.0/12/1.5_h30 и вырезка M6.0/2/6.0h20L65 nACo.



Икона 2: компактные фрезы для мелкого рельефа
На втором образце использовались более компактные TURBO3.175-4-3.175h12L50 nACo для черновой выборки, TB3.0/14/1.0_h10 nACo для рельефа и MJ4.0/2/4.0h12 для вырезки. Такая связка подходит для небольших изделий, где важны точность и аккуратная обработка узких участков.
Инструмент для второго образца — TURBO3.175-4-3.175h12L50 nACo, TB3.0/14/1.0_h10 nACo и MJ4.0/2/4.0h12.


Крупная декоративная панель
Для крупной панели применялись Turbo6.0/4/6.0h21L50 nACo и TURBO3.175-4-3.175h12L50 nACo, а мелкие контуры выполнялись M2.0-2-3.175h5L50 nACo. V90/22 использовалась для V-образных линий и декоративных фасок, а TB6.0/5/2.0_h36 nACo — для плавной чистовой обработки рельефных участков.
Инструмент для панели — Turbo6.0/4/6.0h21L50 nACo, TURBO3.175-4-3.175h12L50 nACo, M2.0-2-3.175h5L50 nACo, V90/22 и TB6.0/5/2.0_h36 nACo.
Тумбочка: миниатюра и изделие в натуральном масштабе
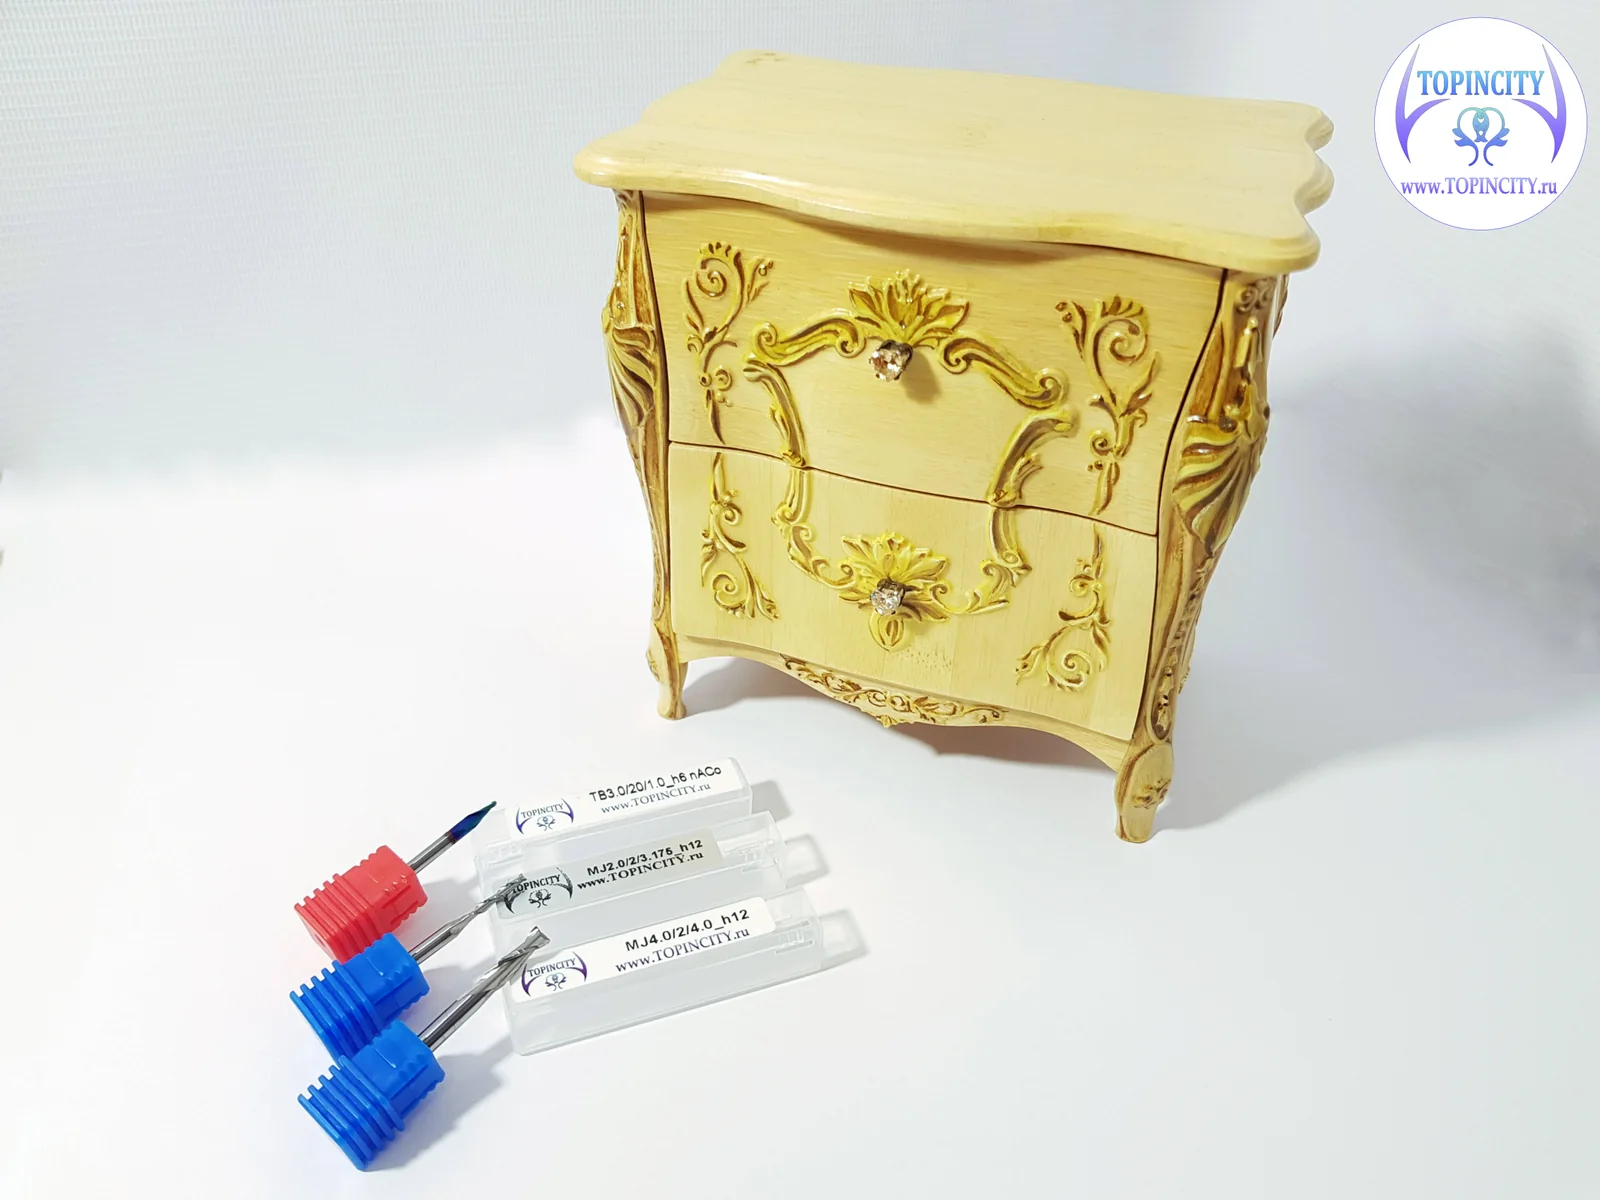
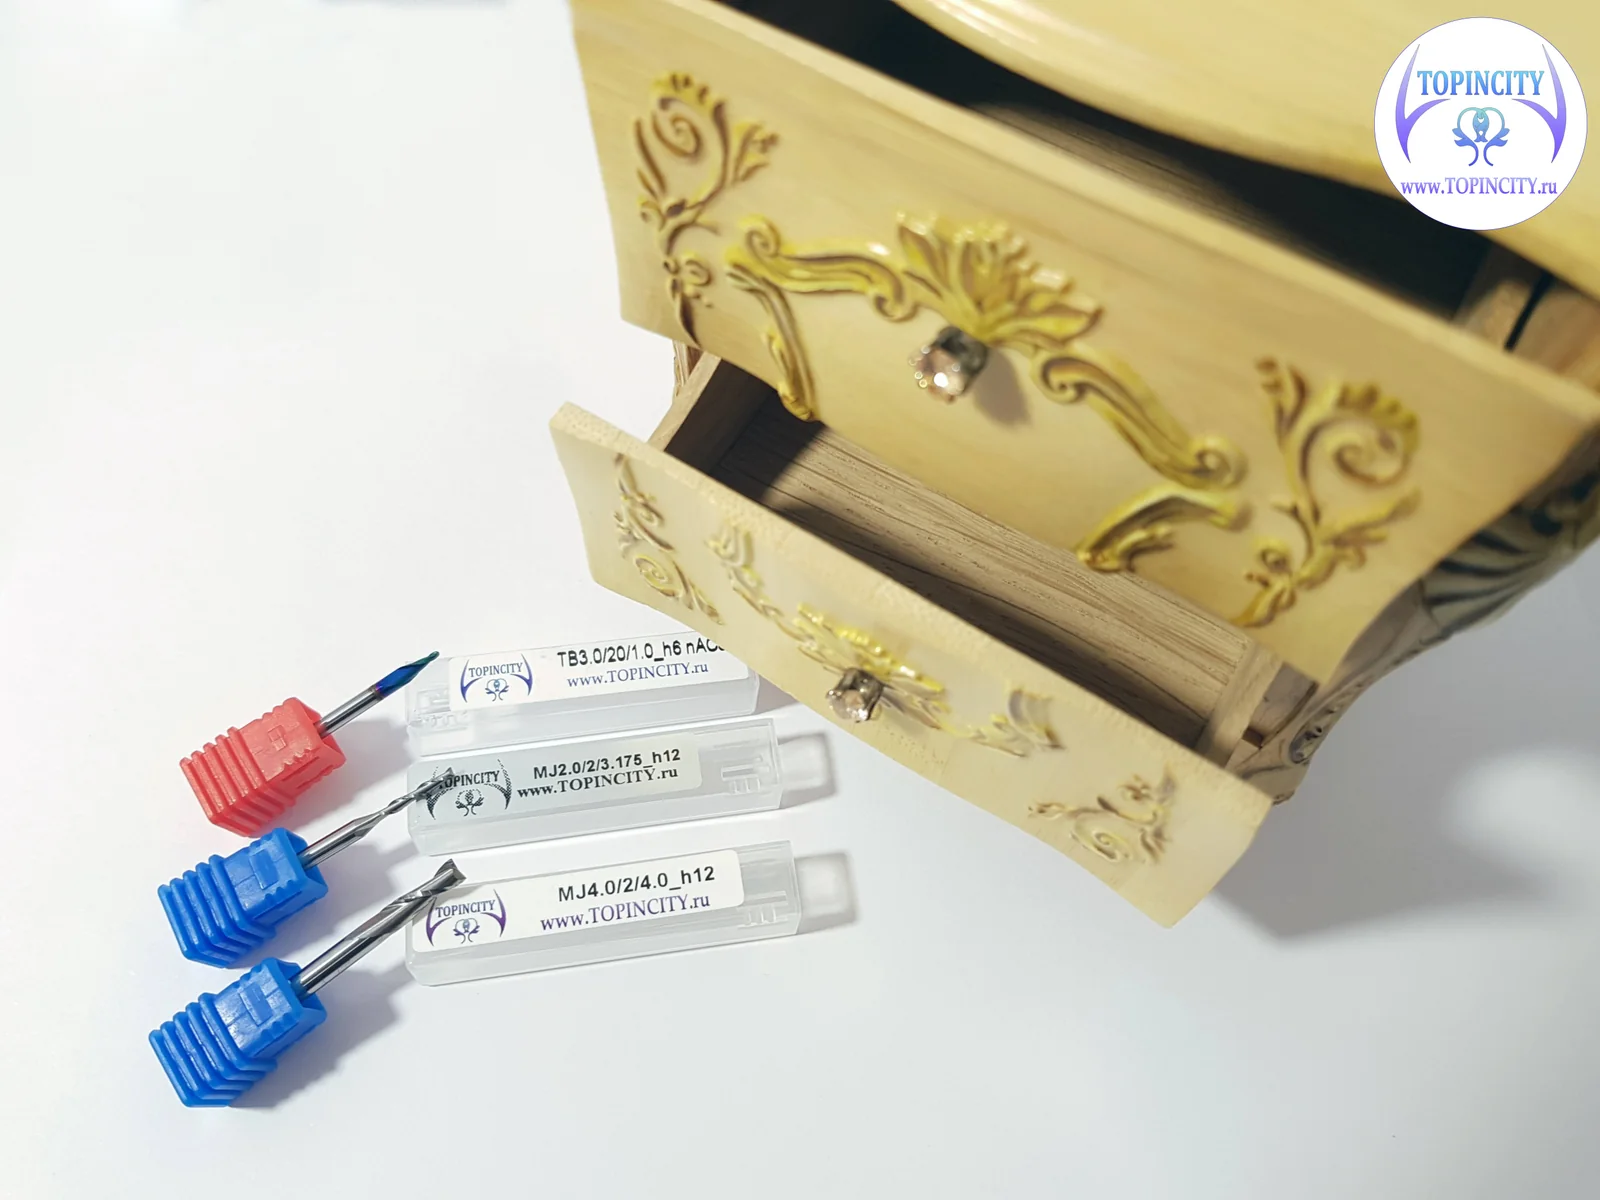
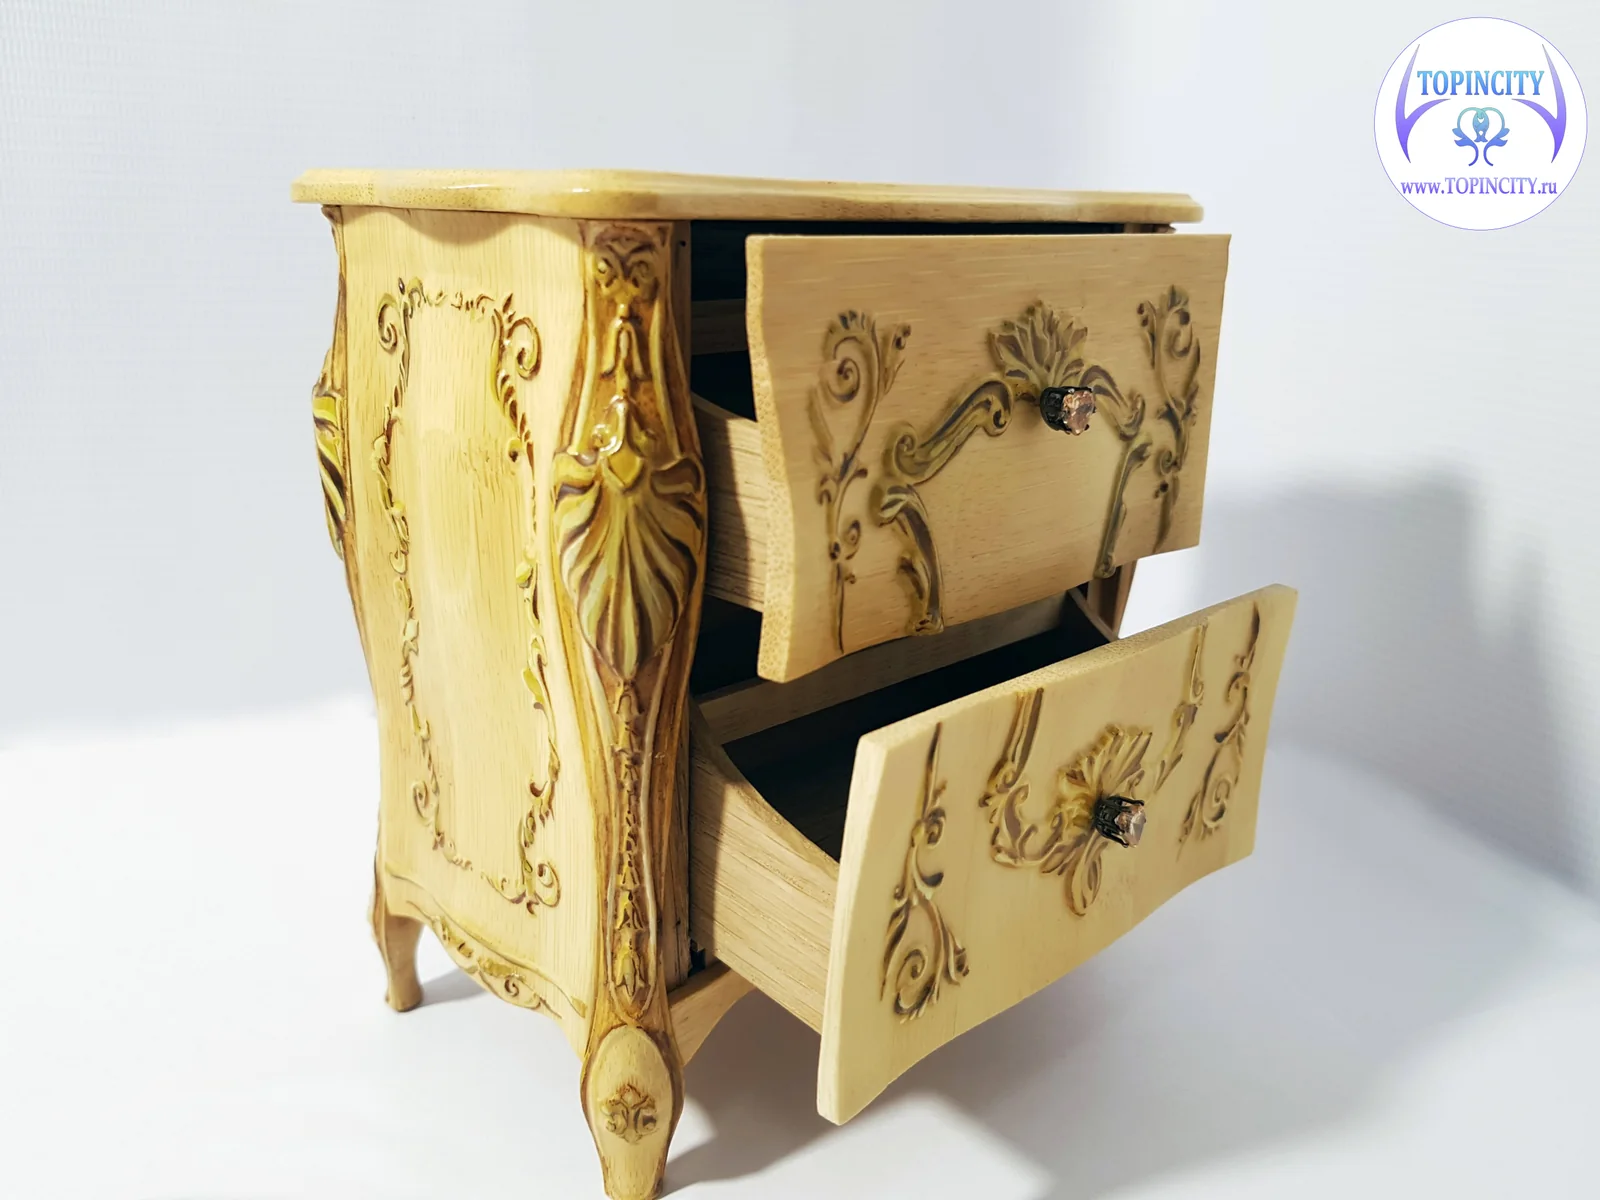
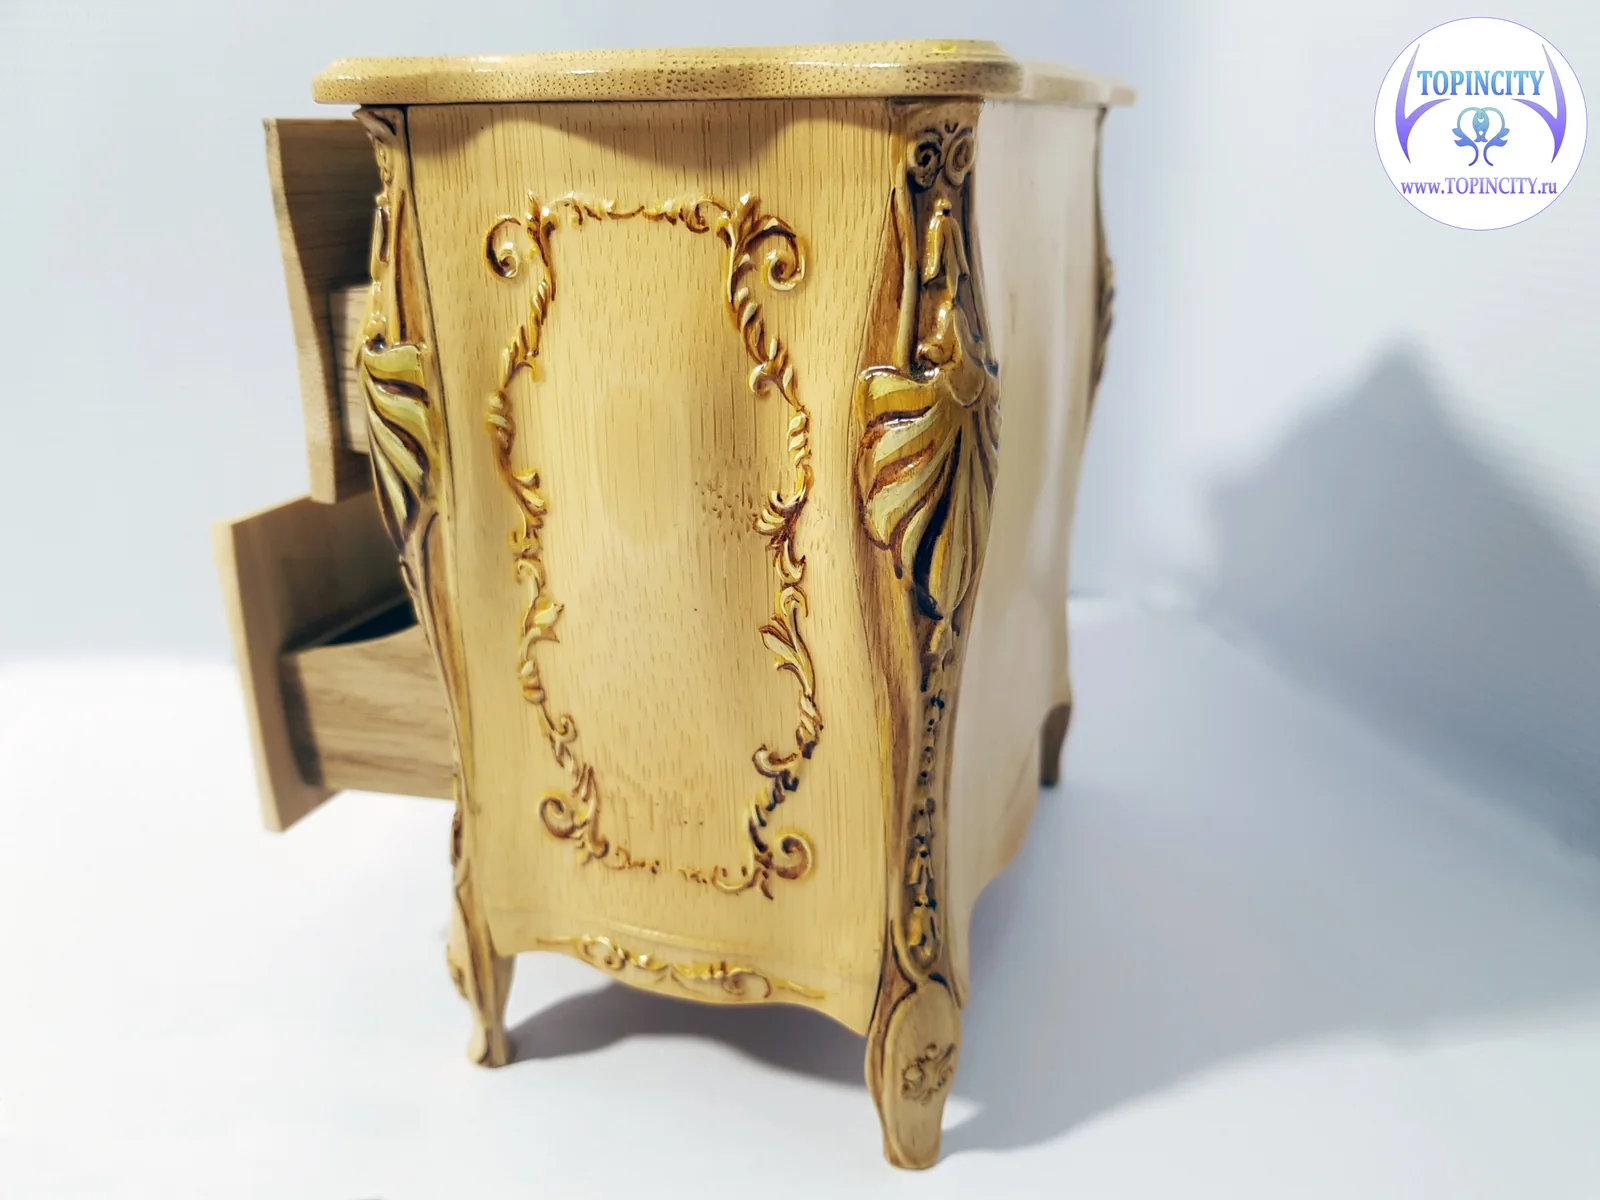
Миниатюрная тумбочка размером 130×140×80 мм изготавливалась MJ4.0/2/4.0h12 на черновом этапе, TB3.0/20/1.0_h6 nACo на чистовом 3D-проходе и MJ2.0-2-3.175h12L40 для вырезки небольших элементов.
В натуральном масштабе 520×560×320 мм для черновой выборки применялась TRB8.0-3-8.0h42L100 ALTiN, для чистовой обработки — TB6.0/5/2.0_h36 nACo, а для технологических контуров — Turbo6.0/4/6.0h21L50 nACo.
Инструмент для тумбочки — MJ4.0/2/4.0h12, TB3.0/20/1.0_h6 nACo, MJ2.0-2-3.175h12L40, TRB8.0-3-8.0h42L100 ALTiN, TB6.0/5/2.0_h36 nACo и Turbo6.0/4/6.0h21L50 nACo.

Практические рекомендации
- Черновую обработку выполняйте послойно, не пытаясь снять весь припуск за один проход.
- Для рельефа начинайте с небольшого шага и увеличивайте его только после проверки поверхности.
- На твёрдом дереве при визге, вибрации или длинной стружке снижайте подачу и глубину, а также проверяйте вылет инструмента.
- Для повторяемого результата заранее проверяйте закрепление заготовки, направление волокон и удаление стружки.
- Перед покупкой сопоставьте диаметр, рабочую длину, хвостовик, число зубьев и тип операции с вашим станком и управляющей программой.
Подробнее о расчёте стартовых режимов для древесины и пластиков можно узнать на странице «Режимы резки». Если параметры станка или материал отличаются от условий примеров, рекомендуем начать с безопасных пониженных значений и постепенно корректировать их по звуку резания, стружке и качеству поверхности.