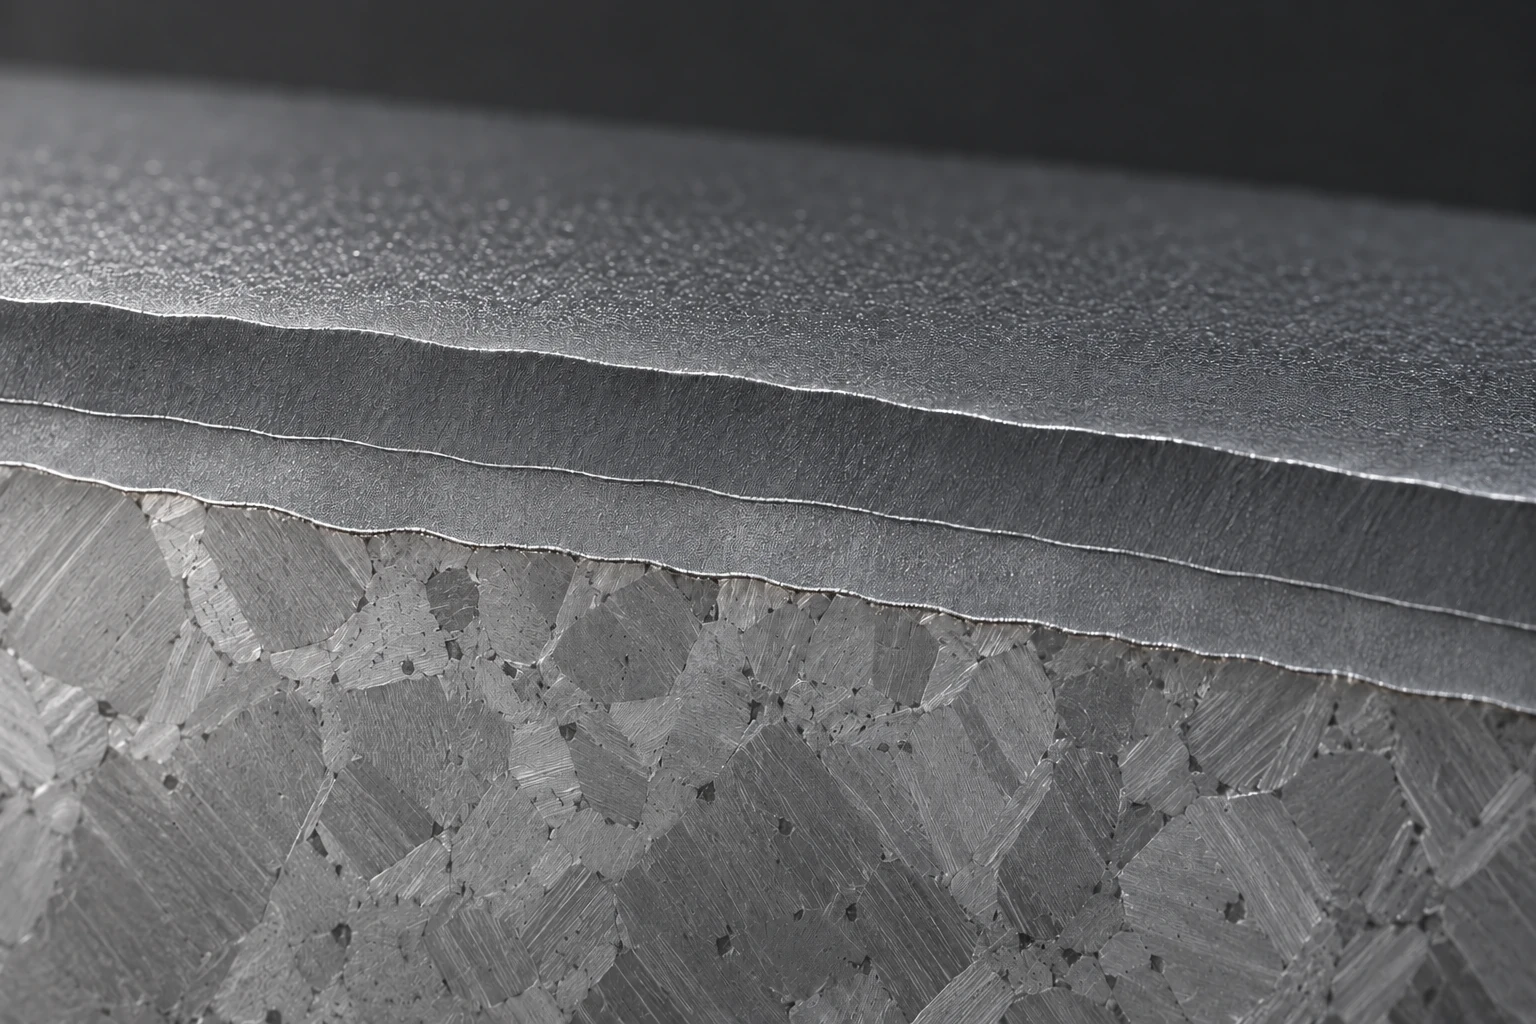
Сверление: число отверстий
Сталь X155CrVMo12-1 · HRC 30
Инструмент: цельное твердосплавное сверло Ø5 мм, сплав K40UF.
Режим: Ap = 15 мм; Vc = 70 м/мин; 4 750 об/мин; f = 0,16 мм/об; СОЖ 7%.
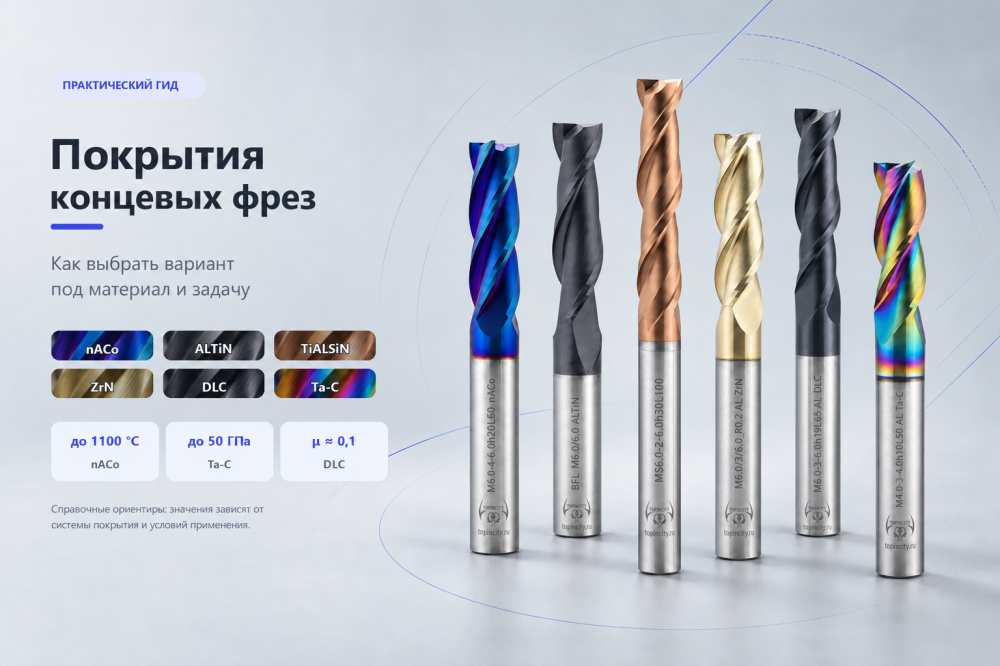
Сравниваем ALTiN, TiALSiN, nACo, ZrN, DLC и Ta-C: свойства покрытий, стойкость инструмента и подбор фрезы под материал заготовки.
Практический справочник · Режущий инструмент
В нашем премиальном ассортименте основную линейку составляют фрезы с nACo. Ниже поможем сопоставить покрытие с материалом заготовки и задачей обработки.
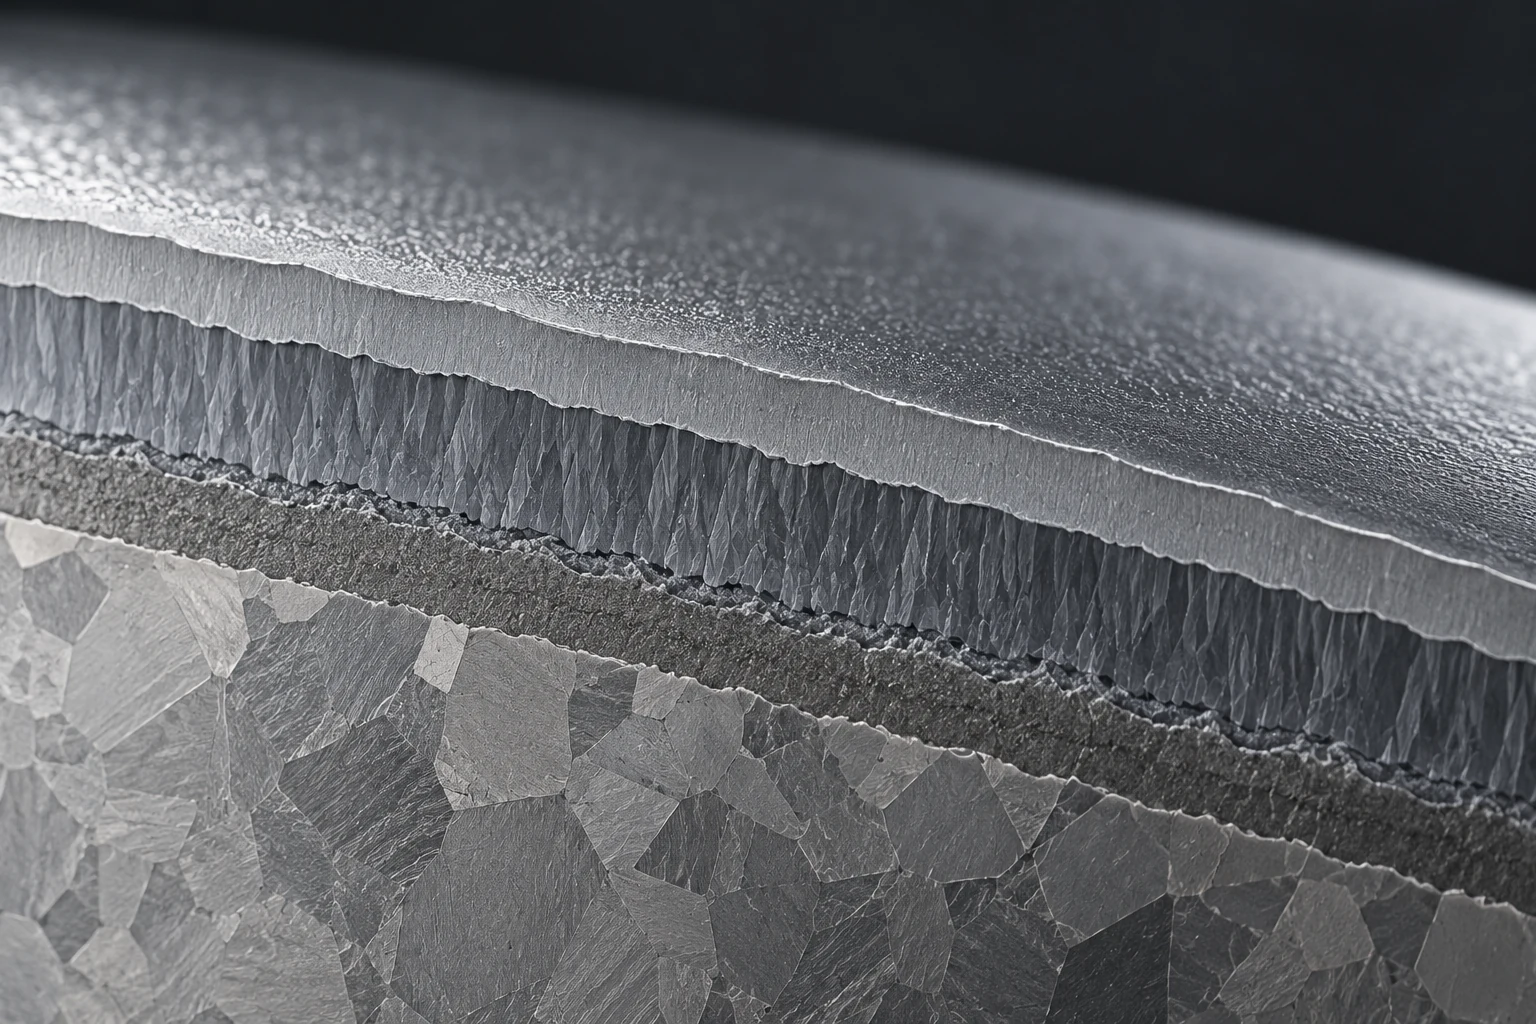
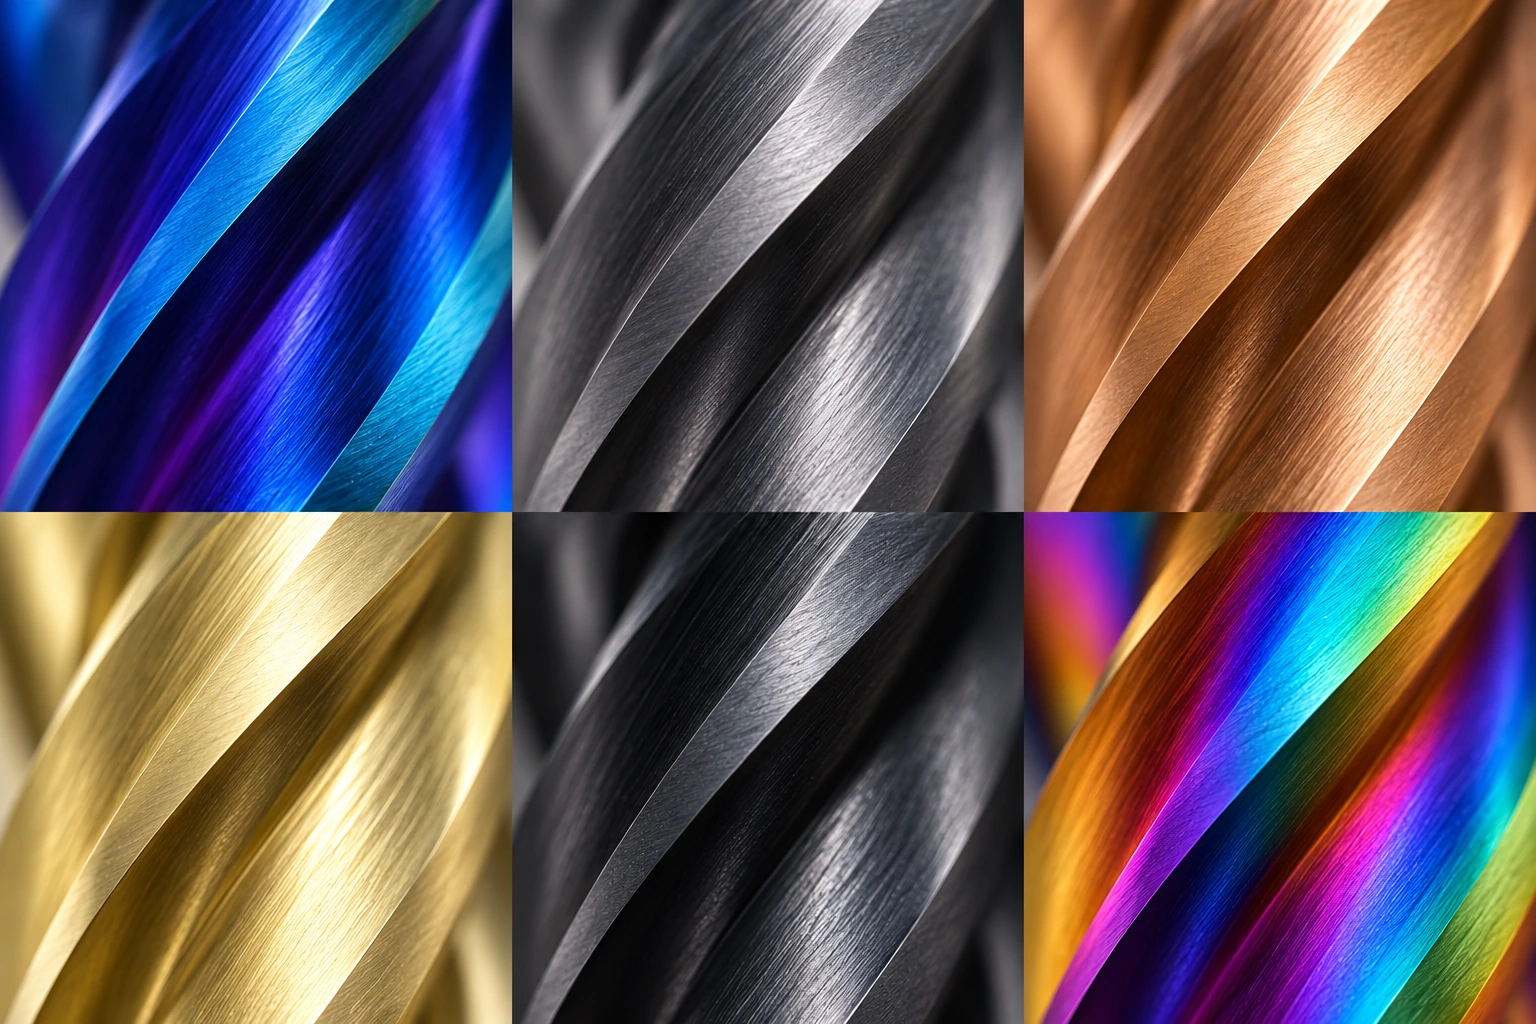
Макрофрагменты спиралей шести покрытий концевых фрез
Покрытие влияет на износ, трение и склонность материала налипать на кромку. Но цвет на фрезе — не рейтинг и не гарантия стойкости: результат зависит также от сплава заготовки, геометрии, режима, жёсткости станка и подачи смазки.
01 · Быстрый ориентир
Выберите материал и условия обработки. Подсказка изменит порядок вариантов и объяснит, почему при этих условиях стоит начать именно с них.
Мы покажем подходящие направления из ассортимента и поясним, какие факторы проверить по конкретной фрезе.
02 · Макро режущих частей
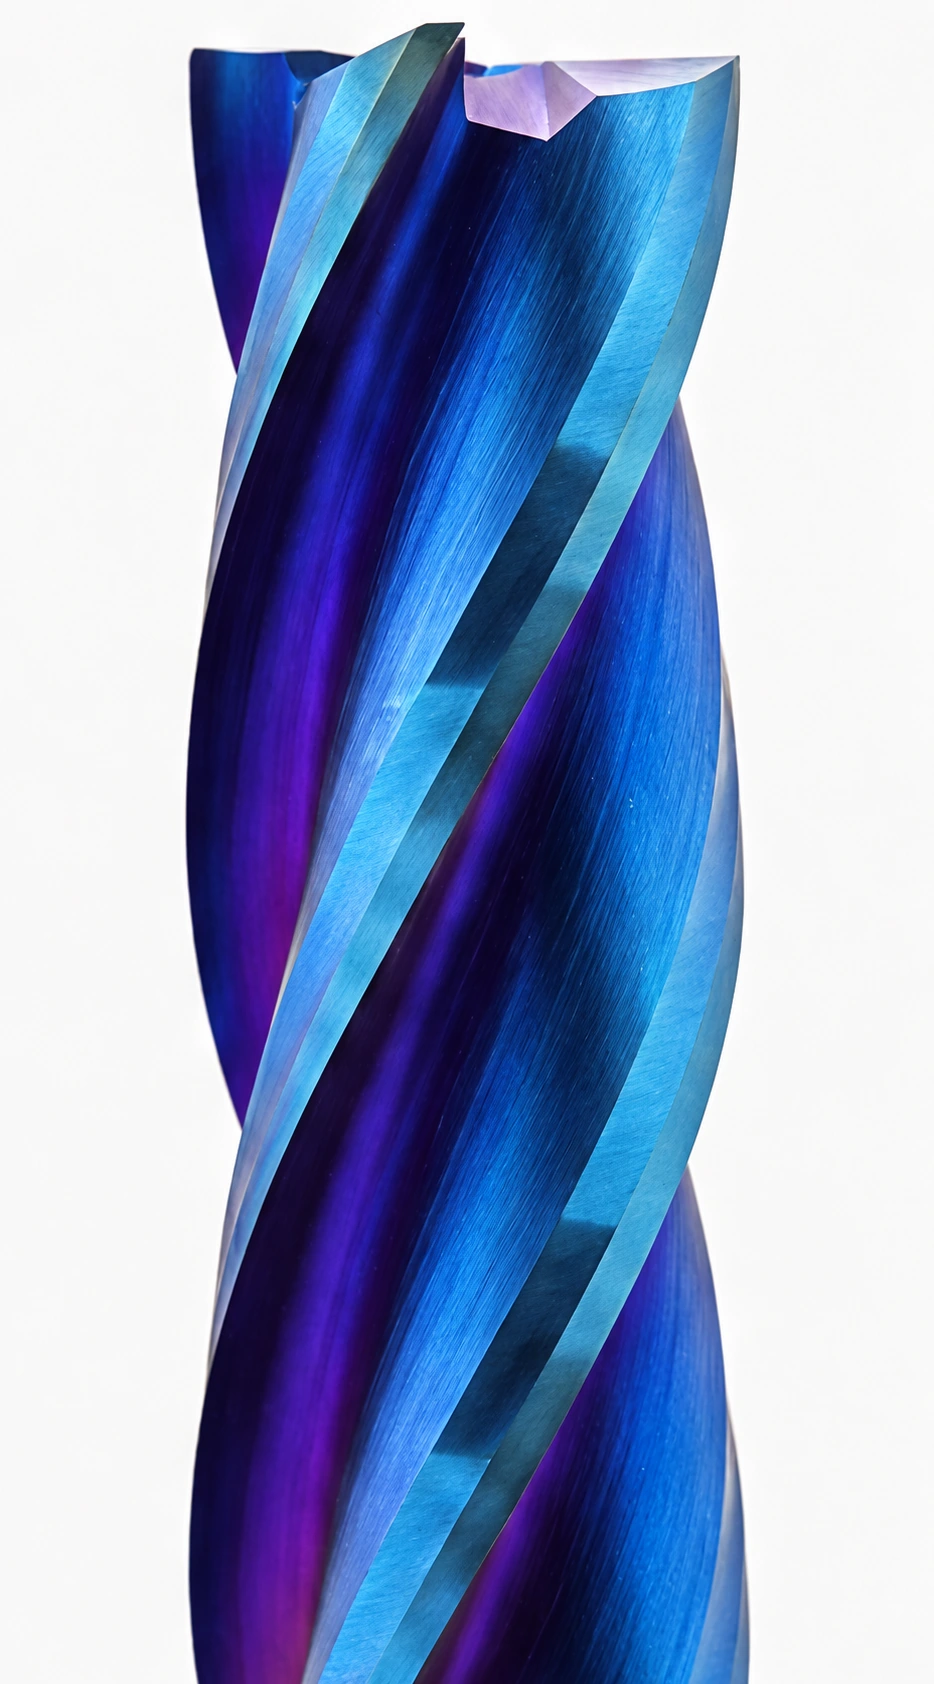
Выберите покрытие — макро-визуализация, пояснение и ссылка на товар обновятся в этом блоке. Реальный вид и размер фрезы смотрите в её товарной карточке.
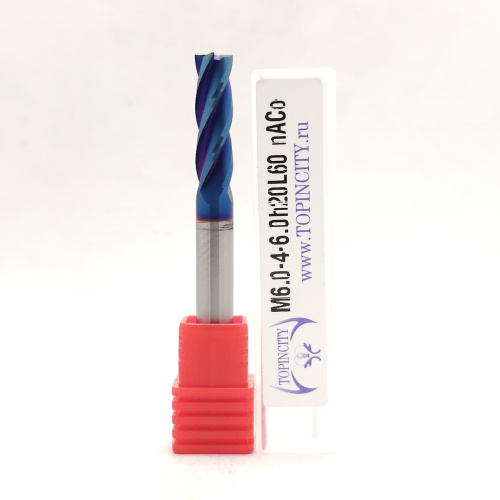
Фреза: M6.0-4-6.0h20L60 nACo
Для увеличения использован исходный макро-кадр: форма фрезы и ракурс съёмки сохранены, мелкая детализация усилена.
Карточка товара на нашем сайте ↗Цвет и оттенок покрытия на фотографиях могут отличаться из-за освещения, партии инструмента и настроек монитора.
nACo
03 · Справочные данные
Сопоставьте справочные значения систем покрытий и данные, указанные для наших товаров. Эти показатели помогают увидеть различия, но не предсказывают стойкость фрезы в конкретном режиме.
| Покрытие | Нанотвёрдость | Коэффициент трения | Толщина слоя | Максимальная рабочая температура | Практический ориентир |
|---|---|---|---|---|---|
| ALTiNнитридная система | 36–38 ГПа | 0,6 | 1–5 мкм | 900 °C | Стали, нержавеющая сталь и чугун. |
| TiALSiN / TiXCo³наша маркировка / справочное название системы | 42–44 ГПа | 0,4 | 1–4 мкм | 1100 °C | Легированные и закалённые стали. |
| nACoAlTiSi-нанокомпозит | 39–41 ГПа | 0,4 | 1–4 мкм | 1100 °C | Углеродистые и нержавеющие стали. |
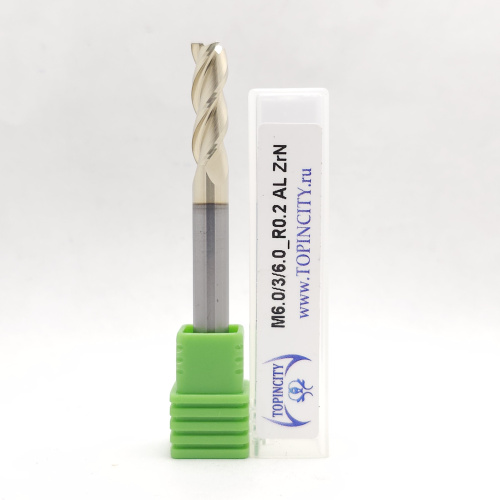
| ZrNнитрид циркония | 21–23 ГПа | 0,4 | 1–3 мкм | 550 °C | Алюминиевые сплавы и другие цветные металлы. |
| DLCАлмазоподобный углерод | 25–30 ГПа | 0,1–0,2 | 1–3 мкм | 400 / 450 °C | Алюминий и другие цветные металлы; для AL DLC сверяйте температурные рекомендации товара. |
| Ta-Cуглеродное покрытие | 45–50 ГПа | 0,1 | 0,3–1 мкм | 500 °C | Графит и цветные металлы, включая алюминиевые сплавы. |
Справочные значения ALTiN, TiXCo³, nACo, ZrN и Ta-C приведены по данным PLATIT; для AL DLC использованы характеристики системы DLC2. В справочнике PLATIT для DLC2 указана нижняя граница нанотвёрдости, но не конечный интервал. Чтобы показать DLC в общей шкале рядом с конечными диапазонами других покрытий, в таблице и графике принят ориентир 25–30 ГПа; верхняя граница 30 ГПа — условная граница сравнения, а не измеренное значение конкретной фрезы. Коэффициент трения DLC2 — 0,1–0,2, толщина — 1–3 мкм, максимальная рабочая температура — 400 или 450 °C в зависимости от варианта. Коэффициент трения измерен методом Pin-on-Disc при комнатной температуре и влажности 50%. Максимальная рабочая температура покрытия не равна температуре в зоне резания: для AL DLC в нашем каталоге указан предел до 400 °C.
Интерактивное сравнение
Наведите курсор или выберите строку, чтобы увидеть пояснение.
Приведённые значения являются справочными и не являются результатом сравнительного испытания товарных фрез. Для DLC диапазон 25–30 ГПа приведён как ограниченный ориентир для сравнения; оговорка о его условной верхней границе дана под таблицей. Рабочая температура DLC2 — 400 или 450 °C в зависимости от варианта. Это максимальная рабочая температура покрытия, а не температура резания; для наших AL DLC фрез ориентируйтесь на ограничение до 400 °C в зоне резания.
04 · Результаты испытаний
Показываем результаты трёх отдельных испытаний из нашей практики. Каждая диаграмма привязана к своим материалу, инструменту и режиму; напрямую сравнивать показатели между собой нельзя.
Сталь X155CrVMo12-1 · HRC 30
Инструмент: цельное твердосплавное сверло Ø5 мм, сплав K40UF.
Режим: Ap = 15 мм; Vc = 70 м/мин; 4 750 об/мин; f = 0,16 мм/об; СОЖ 7%.
Термообработанная сталь · HRC 55
Инструмент: четырёхзубая фреза Ø1 мм на базе M1.0/4/3.0 из сплава Sandvik H10F. В текущем каталоге — M1.0/4/3.0h3L40 nACo.
Режим: Ap = 0,2 мм; Ae = 1,0 мм; Vc = 60 м/мин; 22 000 об/мин; f = 0,002 мм; СОЖ.
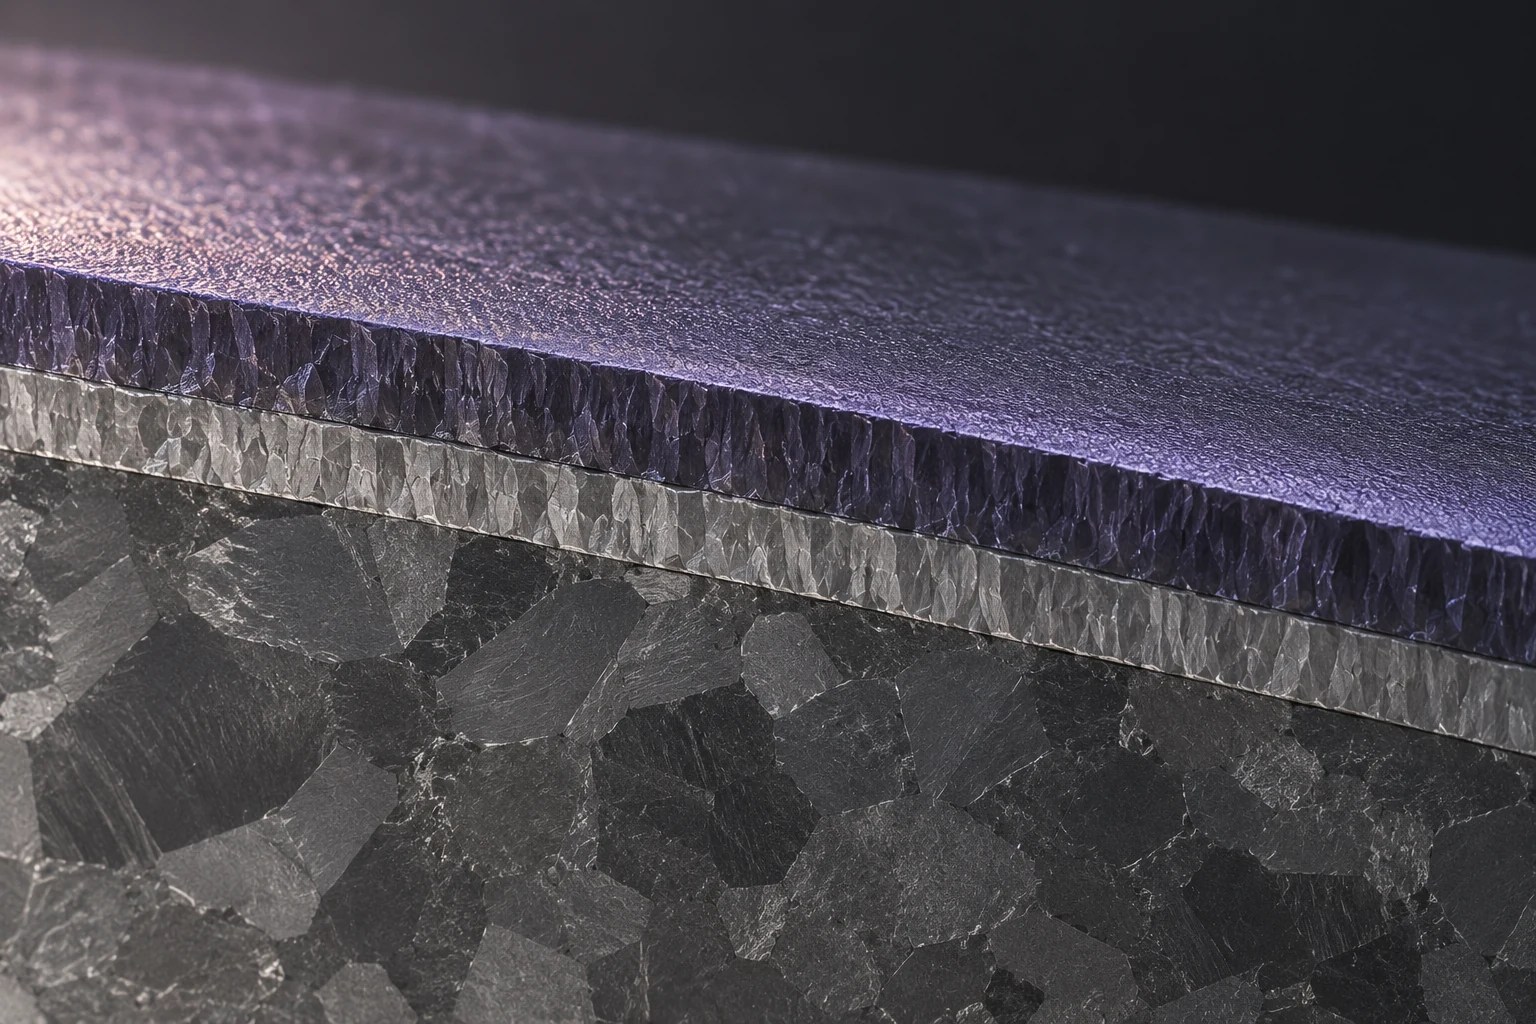
Сталь Ст1 · 310–420 МПа · примерно 30–40 HRC · отверстие глубиной 1,2 мм
Инструмент: SVER0.4-3.175 без покрытия; 0.4/3.175 Ta-C с покрытием Ta-C; SVER0.4-3.175 nACo с покрытием nACo.
Режим: 24 000 об/мин; подача 140 мм/мин; глубина 1,2 мм; шаг в слой 0,14 мм; без СОЖ, масла и охлаждения.
Это результаты конкретных испытаний, а не универсальный ресурс покрытия. Геометрия и материал инструмента, заготовка, режим и охлаждение различаются между тестами и влияют на итог.
05 · Материал детали
Ниже — отправные направления. Итог зависит от марки материала, геометрии фрезы и режима.
Для снижения налипания рассмотрите подходящую фрезу с ZrN, DLC или Ta-C. Для мягкого алюминия важны острая кромка, смазка и свободный отвод стружки; наши AL-фрезы приведены ниже как товарные примеры. Мягкий алюминий и высококремнистые литейные сплавы — разные задачи.
Кремний повышает абразивность. Ta-C можно проверить на конкретном сплаве, но решающими остаются доля кремния (Si), геометрия кромки и данные выбранной фрезы. Начинайте с рекомендаций в карточке товара и оценивайте износ на пробной обработке.
Для обработки сталей мы рекомендуем рассматривать фрезы с ALTiN и nACo. Выбор зависит от твёрдости, скорости, прерывистости резания, смазки и геометрии конкретной фрезы.
Для nACo опубликован пример фрезерования 08Х17Н13М2. Это не готовый режим для любой нержавейки: марка стали, наклёп, теплоотвод и подача СОЖ сильно меняют условия.
Для TiALSiN опубликован пример фрезерования стали 64 HRC. При выборе учитывайте твёрдость, долю контакта, чистовой/черновой режим и жёсткость системы.
Для Ta-C важны остро заточенная кромка и низкое налипание. При выборе учитывайте конкретный полимер, наполнитель и допустимый нагрев; для разных материалов условия заметно различаются.
06 · Другие покрытия
Эти обозначения есть и в нашем ассортименте. Ниже — наглядные схемы покрытий, а не фотографии товарных фрез.
В нашем ассортименте TiCN применяем для фрезерования и операций с ударной нагрузкой. Подбор зависит от заготовки, прерывистости и геометрии фрезы.
Цвет схемы условный и может отличаться от реального товара.
В нашем каталоге это обозначение относится к износостойким покрытиям для широкого круга материалов и более горячих режимов. Сверяйте назначение выбранной серии.
Схема не показывает оттенок конкретной фрезы.
Мы включаем CrN в перечень покрытий для инструмента. Уточняйте назначение, диаметр и наличие по точному обозначению в каталоге.
Это концептуальная иллюстрация, а не фото товара.Наличие зависит от серии и размера. Найти фрезы по точному обозначению в нашем каталоге.
07 · Наш инструмент
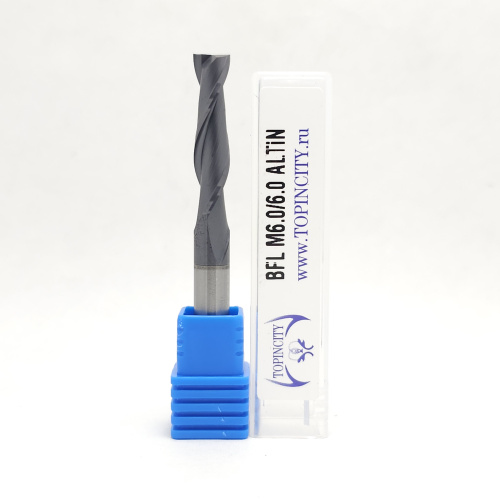
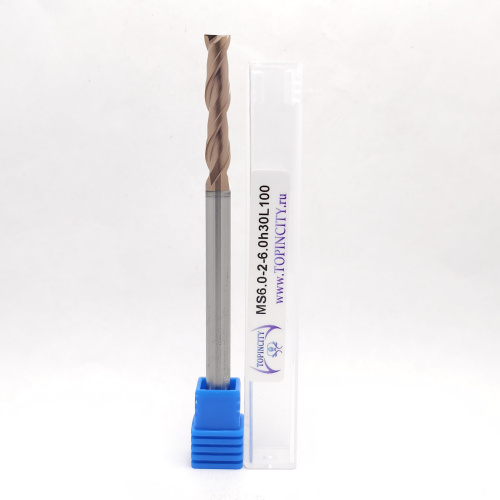
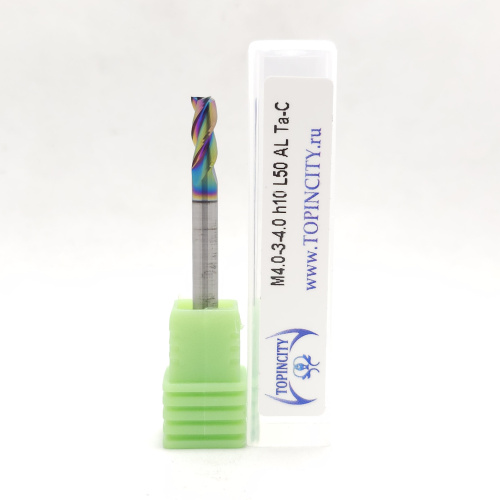
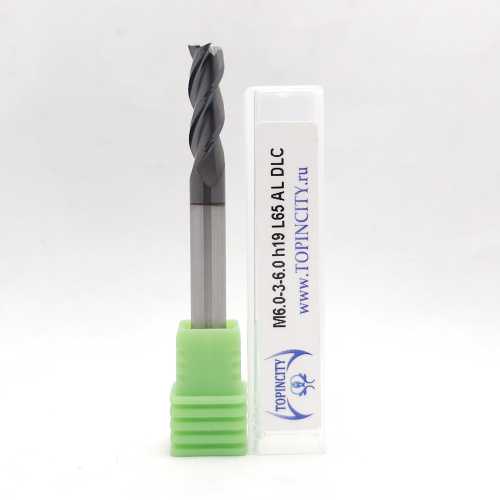
Каждое фото связано с карточкой конкретной фрезы.
08 · Перед запуском
Правильное покрытие не компенсирует неверную геометрию, недостаточную жёсткость или неподходящую подачу СОЖ.
Марка материала, твёрдость, состояние после термообработки и доля кремния (Si) и абразивных включений.
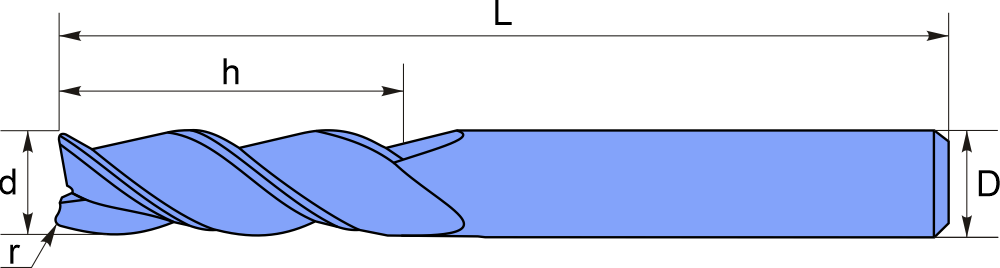
Диаметр, число зубьев, длина режущей части, радиус, состояние кромки и допустимый вылет.
Операция, жёсткость станка и зажима, обороты, подача, глубина/ширина резания, сухо или с охлаждением.
Начинайте с данных изготовителя инструмента. Корректируйте режим по стружке, вибрации, налипанию и износу, а не только по цвету покрытия.
09 · Частые вопросы
Для вязкого алюминия часто рассматривают подходящие ZrN, DLC или Ta-C. Проверяйте конкретную фрезу и сплав: высококремнистый алюминий абразивен и требует иного баланса свойств, чем мягкий алюминий.
Универсальный вариант не гарантирует лучший результат в обеих задачах. Стальные покрытия часто ориентированы на температуру и износ, а при алюминии важны налипание и чистота кромки. Геометрия, режим и конкретный сплав могут изменить выбор.
Это разные составы и семейства покрытий. Добавление кремния и структура слоя меняют свойства, но название состава само по себе не задаёт одинаковую микроструктуру у разных производителей. TiXCo³ — торговое обозначение конкретной системы PLATIT.
nACo — нанокомпозитное покрытие PLATIT на основе AlTiSi. В справочных рекомендациях его рассматривают для фрезерования и сверления сталей; это обозначение не является синонимом любого TiALSiN.
В карточках мы используем названия DLC и Ta-C. Для AL DLC в статье приведены справочные характеристики системы DLC2. Её нанотвёрдость показана диапазоном 25–30 ГПа для удобства сравнения; это ориентир, а не паспортное значение конкретной фрезы. Коэффициент трения DLC2 — 0,1–0,2, максимальная рабочая температура — 400 или 450 °C в зависимости от варианта. Для режима резания AL DLC ориентируйтесь на указанное в нашем каталоге ограничение до 400 °C в зоне резания.
Нет. Цвет зависит от состава, толщины, структуры и освещения; похожие оттенки встречаются у разных систем. Сверяйте обозначение и документацию, а фотографию используйте как визуальный ориентир.
Подготовьте марку и твёрдость материала, тип операции, диаметр/геометрию фрезы, вылет и данные по охлаждению. Тогда можно сравнить варианты предметно.